
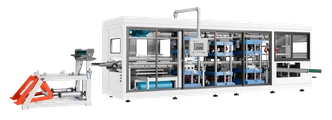
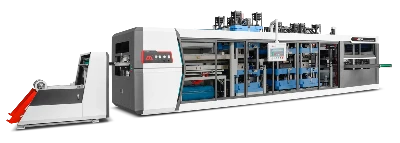

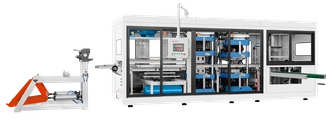
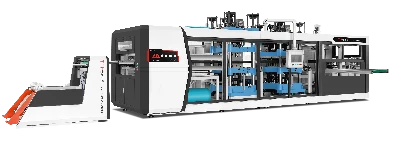
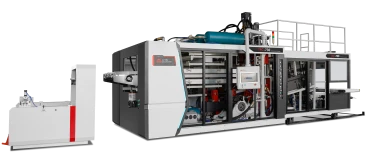
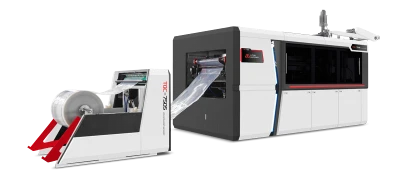
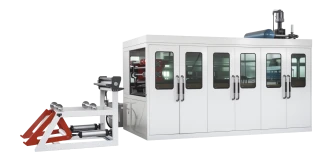
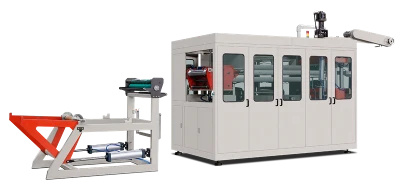
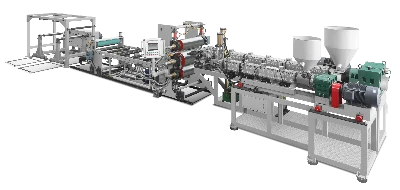
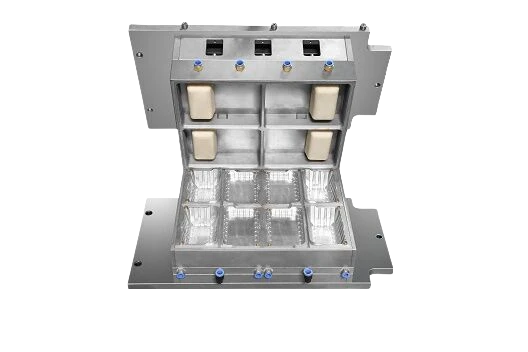
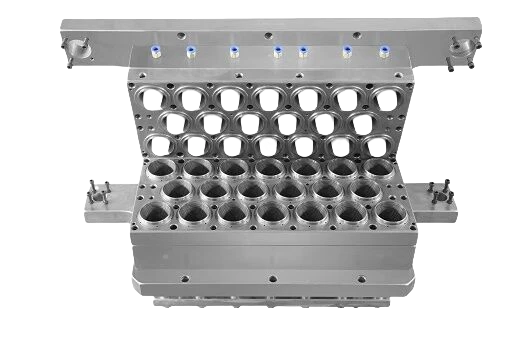
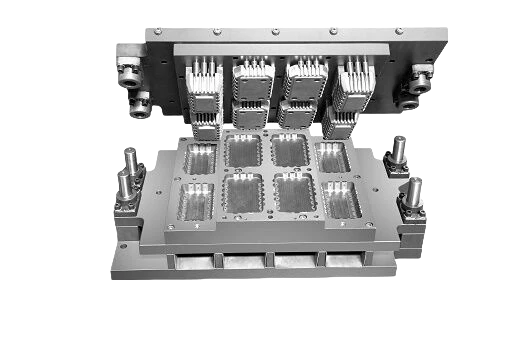
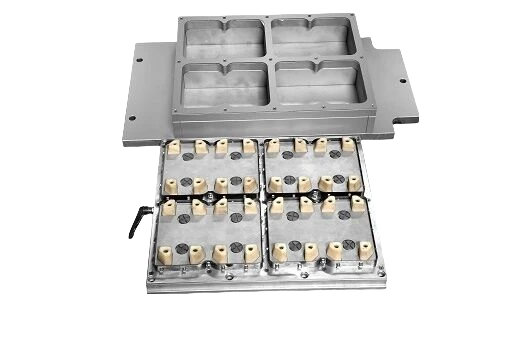
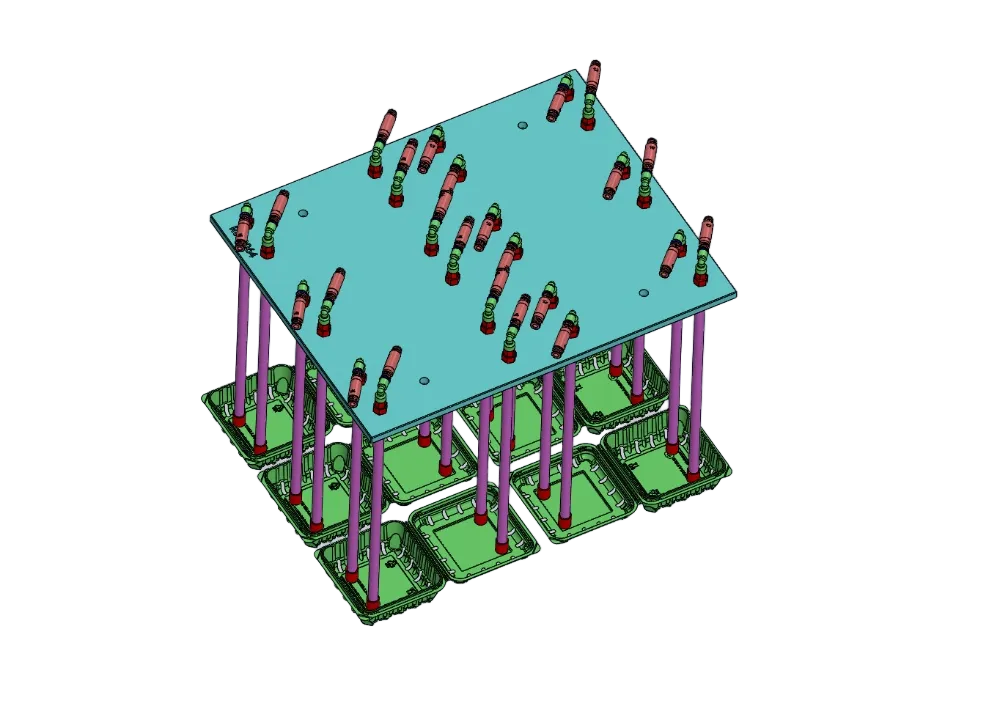

Plastik bardak üretim makinesi PP, PS, PET veya PLA’dan yapılmış düz bir levha yumuşayana kadar ısıtılır. Ardından su soğutmalı kalıpta vakum ve 8 bar basınçlı hava kullanılarak şekillendirilir. Levha soğuyup bardak şeklini alır. Bardak aynı çevrimde kalıptaki kesiciyle levhadan ayrılır.
Bu makineler plastiği eritmez ve enjeksiyon kalıplama kullanmaz. Bardak duvarları başlangıçtaki levhadan oluşur ve malzemenin esnediği bölgelerde incelir. Isıtma sistemi, hava basıncı ve kalıp içi kesim; duvar kalınlığını, ağız biçimini ve üretim hızını etkiler.
İstasyonlar belirli bir sırayla çalışır
Plastik bardak üretim makineleri, birbiriyle bağlantılı bir dizi aşamayla çalışır. Önce besleme silindirleri levhayı bir kalıp boyu kadar ileri taşır. Ardından ısıtıcı konumuna gelir ve levha kalınlığına bağlı olarak 8–20 saniye ısıtma yapar. Isıtıcı geri çekildikten sonra kalıp kapanır. Vakum ve basınçlı hava levhayı şekillendirirken alüminyum kalıptaki soğutma kanalları levhayı soğutur. Bardaklar zımbayla levhadan kesilir ve bantlı istifleyici ya da robot tarafından toplanır. Kalan parçalar geri dönüştürülmek üzere granülatöre gönderilir.
Her aşama, bir sonraki başlamadan önce tamamlanmalıdır. Isıtıcı hareket etmeden kalıp devreye giremez; bardaklar çıkarılabilecek kadar soğumadan da zımba kesim yapamaz. Bu nedenle yavaş ısıtma veya istifleme, tüm üretim hattını durdurabilir.
Makine güvenliği de önemlidir. Risk değerlendirmesi ISO 12100’e, elektrik donanımı IEC 60204-1’e göre yapılır; güvenlik kontrol sistemleri ise ISO 13849-1 performans standartlarını karşılayacak şekilde tasarlanır. Bu standartlar, üreticilerin AB makinelerine ilişkin (AB) 2023/1230 sayılı Tüzüğe uymasına yardımcı olur.
LITAI Machinery, devirme kalıplı, servo tahrikli ve hidrolik şasili makinelerini ISO 9001 kalite yönetim sistemi kapsamında üretir. Bu makinelerin maksimum şekillendirme derinliği 125–180 mm, levha genişliği ise 770 mm’dir.
Önemli olan sıcaklık değil, doğru ısıtma aralığıdır
Plastik bardak üretim makinesinde levha, yırtılmadan esneyebilmesi için doğru sıcaklığa getirilmelidir. Isıtıcıya doğru sarkmasına veya çatlamasına yol açacak kadar ısıtılmamalıdır. PP için sıcaklık aralığı yaklaşık 150–165 °C, HIPS için 120–140 °C, amorf PET içinse 110–130 °C’dir. PLA için sıcaklık yaklaşık 90 °C civarındadır. PLA daha düşük sıcaklıklarda yumuşadığı için işleme sıcaklığı sınırlıdır. Yumuşama noktası, ISO 306’ya göre Vicat testiyle veya ASTM D3418’e göre geçiş sıcaklığı testiyle ölçülebilir.
Bu sıcaklık aralığını etkileyen iki yaygın sorun vardır. İlki, levhanın sarkmasıdır. Levha yumuşadığında desteği olmadığı için 0,3 mm kalınlığındaki bir levha, 1,8 mm kalınlığındaki levhaya göre çok daha hızlı sarkar. Bu nedenle ısıtıcılar farklı bölgelere ayrılır ve üstle alt bölümlerin ısı seviyeleri ayrı ayrı ayarlanır. Sarkmayı azaltmak için alt bölüm genellikle daha serin tutulur.
İkinci sorun, ısıtma süresinin değişmesidir. Isıtıcının sıcaklığı ve çevrim süresi birlikte ayarlanmalıdır. Makine, kalın levhaya göre ayarlanırsa yüzeyde kabarcıklar oluşabilir veya yüzey tebeşirimsi bir görünüm alabilir.
Bardağa şeklini ne verir?
Genellikle üç kuvvetin tümü birlikte kullanılır. Tek başına vakum, yaklaşık 1 barlık bir basınç farkı oluşturabilir. Bu, sığ tepsiler ve kısa, geniş bardaklar için yeterlidir. Basınçlı şekillendirmede farklı bir yöntem uygulanır: 4–8 bar basınçlı hava, ısıtılmış levhayı kalıba bastırır. Böylece ağız kenarları daha belirgin, taban köşeleri daha keskin olur ve birbirine yakın kalıp gözleri arasındaki fazla malzeme azalır.
Plug assist başka bir sorunu da çözer. Isıtılmış tapa, basınçlı hava veya vakum şekillendirmeyi tamamlamadan önce levhayı aşağı iter. Böylece yan duvara daha fazla malzeme aktarılır ve tabandaki malzemenin aşırı incelmesi önlenir.
Doğru yöntem, bardağın derinliğinin üst çapına bölünmesiyle hesaplanan çekme oranına bağlıdır. Oran 1’in altındaysa genellikle hava veya vakum yeterlidir. Oran 1 ile 1,5 arasındaysa tapa, duvar kalınlığının eşit olmamasını önlemeye yardımcı olur.
| Şekillendirme yöntemi | Mevcut basınç | En uygun kullanım: | İndirim fırsatları |
|---|---|---|---|
| Yalnızca vakum | Yaklaşık 1 bar | sığ tepsi, kısa ve geniş bardak | Ağız kenarı belirgin değil |
| Plug assist özellikli vakumlu şekillendirme | 1Baga ön germe | Çekme oranı 1,2’nin üzerinde olan derin bardak | Plug assist izleri ve ek sıcaklık kontrolü |
| Plug assist ile basınçlı şekillendirme | 4–8 bar | İnce bardak, sağlam ağız kenarı | Kalıp maliyeti, havalandırma tasarımı |
| Yalnızca basınç | 4–8 bar | Duvar kalınlıkları eşit, gerilme düzeyi ise makuldür. | Kapalı kalıp gözleri arasında çapak oluşumu |
Kesim kalıbı, bardağın satışa uygun olup olmadığını belirler
Kesme işlemi, şekillendirilmiş ürünü tamamlar. Otomatik hatların çoğunda bu işlem aynı çevrim içinde gerçekleşir. Bardak hâlâ kalıptayken çelik bir bıçak veya makine zımbası aşağı inerek her bardağı levhadan keser. Böylece şekillendirme ile kesim arasında bardağın yer değiştirmesi önlenir.
Bu yöntem, ağız ölçülerinin ±0,2 mm tolerans içinde kalmasına yardımcı olur. Ağız kenarları, bardakları şekillendiren aynı takımlarla kesildiğinden soğutma, büzülme ve ayrı kesim aşamaları arasındaki ek hatalar önlenir. Ayrı trim presleri ve hat dışı kesim ek işlem ve ikinci bir aparat seti gerektirir. Ayrıca, kalıp içi kesimde önlenebilen hizalama hatalarına yol açabilir.
Zımba, bardakların iç içe geçme biçimini de belirler. Bu, üretim ve satış açısından önemlidir. Bardağın ağız kenarı biraz fazla büyükse bardaklar dispenserde birbirinden düzgün ayrılmayabilir. Alıcılar bu sorundan bardakları sorumlu tutabilir.
Hız, üretim miktarı demek değildir
Plastik bardak üretim makinesinin nominal hızı, gerçek üretim miktarından farklıdır. Broşürlerde çoğu zaman üretim yükü olmadan ölçülen hız belirtilir. Devirme kalıp dakikada 48 kez dönebilir. Daha büyük servo ve hidrolik makineler dakikada 30–35 kalıplama stroku yapabilir. Bu rakamlar makinenin ne kadar hızlı hareket ettiğini gösterir; her bardağın ne kadar sürede ısıtılıp soğutulduğunu değil.
Gerçek bir örnek ele alalım. 730 × 320 mm ölçülerindeki bir kalıpta, 78 mm çapında ve 80 mm hatve aralığında bardaklar üretilebilir. Kalıpta toplam 36 göz olacak şekilde dokuz göz ve dört sıra bulunur. 0,6 mm PP kullanıldığında gerçek hız 20 dev/dakikadır ve dakikada 720 bardak, saatte yaklaşık 43.000 bardak üretilebilir. Çevrim hızını dakikada 48 olarak hesaba katarsanız aynı kalıp dakikada 1.728 bardak üretiyormuş gibi görünür. Bu, gerçek üretimin 2,4 katıdır.
Bu farkı açıklamaya ısıtma ihtiyacı yardımcı olur. Her çevrimde makineden yaklaşık 140 g polipropilen geçer. Özgül ısısı yaklaşık 1,9 kJ/kg·K olan bu malzemeyi 25 °C’den 155 °C’ye ısıtmak yaklaşık 35 kJ enerji gerektirir. Dakikada 20 çevrimde, ışınımla oluşan ısı kaybı hesaba katılmadan net enerji ihtiyacı 11–12 kW olur.
Bu, hızlı kalıp değiştirmenin neden daha yüksek nominal hızdan daha kullanışlı olabileceğini de açıklar. LITAI Machinery, servo makinelerinde kalıp değişim süresini 20 dakikaya kadar olarak belirtir. Böylece birkaç bardak ölçüsü arasında geçiş yaparken üretim hattında daha fazla zaman tasarrufu sağlanabilir.
Bardaklarda en çok gözden kaçan konu duvar kalınlığıdır
Termoform yöntemiyle üretilen bir bardağın duvar kalınlığı her noktada aynı değildir. Sık yapılan bir hata, levha kalınlığını bardak kalınlığıyla aynı sanmaktır. Malzeme tabandan yan duvarlara doğru esner; bu nedenle 0,6 mm’lik bir levhadan, ağız kenarı yaklaşık 0,5 mm ve tabanı 0,18 mm kalınlığında bir bardak üretilebilir.
Duvar kalınlığını üç faktör etkiler. Çekme oranı, malzemenin ne ölçüde inceldiğini belirler. Plug assist ve basınçlı şekillendirme, üst bölümle taban arasındaki kalınlık oranını yaklaşık 3:1’den 2:1’in altına düşürmeye yardımcı olur. Kalıp sıcaklığı da önemlidir. Ilık kalıplar, levhanın soğuyup şekil alması durmadan önce daha uzun süre esnemesini sağlar; ancak çevrim süresini de artırır.
ISO 527-3’e göre ölçülen çekme testi verileri, makine operatörlerinin şekillendirme prosesini ayarlamasına yardımcı olur. Yalnızca reçine sınıfı yeterli bilgi sağlamaz. Bu nedenle LITAI Machinery, temel ölçüt olarak levha kalınlığını kullanmak yerine ±0,2 mm şekillendirme toleransı belirtir.
Levha kalınlığını güvenli biçimde azaltmak için önce bardağın en ince bölümünü belirleyin. Numune bardağı küçük parçalara kesin ve farklı noktalardaki duvar kalınlıklarını ölçün.
Reçine değişikliği yalnızca reçeteyi değil, makineyi de etkiler
Malzeme değiştirmek, yalnızca makine ayarlarını değiştirmekten ibaret değildir. PP yüksek sıcaklıkta şekillendirilir ve geniş bir şekillendirme aralığına sahiptir. Derin çekmeye de uygundur ve sıcak içecekler için kullanılabilir. Bu nedenle çoğu zaman kâğıt bardaklara alternatif olarak değerlendirilir.
HIPS düşük maliyetli bir seçenektir. Kolay şekillendirilir ve üzerine baskı yapılabilir; ancak darbe aldığında kırılabilir. PET farklı işlem koşulları gerektirir. Levha kuru olmalı ve kalıplama sıcaklığı aralığı dar tutulmalıdır. Sıcak içecekler için kullanılacak bardaklarda, kalıp ve çevrim tasarımında yalnızca yumuşama değil, kristalleşme de dikkate alınmalıdır. ISO 11357-3, erime ve kristalleşme davranışını ölçerek doğru prosesin belirlenmesine yardımcı olur.
PLA, 90–120 °C’de iyi şekillendirilir; ancak içine sıcak sıvı konulduğunda deforme olabilir. Bu riski azaltmak için doğru malzeme sınıfını ve duvar kalınlığını seçin.
PP, PS, PET, PVC ve PLA ile uyumlu makinelerde bu malzemelere yönelik ısıtıcılar, vakum sistemleri ve boşaltma sistemleri bulunabilir. Ancak bu, tek bir ayar grubunun tüm malzemelerde işe yarayacağı anlamına gelmez. LITAI Machinery; PP, PS, HIPS, PET, PVC ve mısır nişastası karışımlı malzemeler için üretim hatları sunar. Bu nedenle hem ısıtma bölgelerini hem de istifleme sistemlerini doğru seçmek önemlidir.
Gıdayla temasa uygunluk, kullanılan bileşenlere de bağlıdır. AB’de gıdayla temasa yönelik ilgili malzemeler için (AT) 1935/2004 sayılı Tüzük ve (AB) 10/2011 sayılı Komisyon Tüzüğü geçerlidir. ABD’de FDA 21 CFR 177.1520, belirli olefin polimerlerini kapsar. Uygunluk, polimere ve katkı maddelerine bağlıdır. Farklı malzemeler kullanıldığında, PP’den üretilen bardaklar gereklilikleri karşılayabilir; ancak bunu kendiliğinden garanti etmez.
Sıkça Sorulan Sorular
Bu makine bardakları doğrudan reçine granüllerinden mi üretir?
Hayır. Bardaklar granüllerden doğrudan üretilmez. Tam üretim hatlarında levha ekstrüzyon hattı kullanılır veya levha ruloları satın alınır. Granüller önce ince levhalara dönüştürülür. Ardından levha kalınlığındaki tolerans, şekillendirme prosesini etkiler.
Bir makine en fazla ne kadar derin bardak şekillendirebilir?
Mevcut bazı makineler 180 mm derinliğe kadar bardak şekillendirebilir. Hidrolik makinelerde bu değer genellikle 125 mm’dir. Sınırlayıcı etken yalnızca bardak derinliği değildir; çekme oranı da önemlidir. Derinliği 180 mm, çapı 90 mm olan bir bardakta tabanın sağlam kalması için plug assist, basınçlı şekillendirme ve dikkatli kalıp sıcaklığı kontrolü gerekir.
Bardağın tabanı neden ince, kenarları kalındır?
Bunun nedeni, levhanın merkezden kenarlara doğru uzarken esnemesidir. İncelmeden önce tabandaki malzeme gerilir. Ağız kenarları daha az uzadığı için başlangıçtaki kalınlığını daha fazla korur. Plug assist, daha yüksek şekillendirme basıncı ve ılık kalıp, yan duvarlara daha fazla malzeme aktarılmasına yardımcı olur. Ancak kalınlık farkı tamamen ortadan kaldırılamaz.
Deneme üretiminde nelere dikkat edilmeli?
Plastik bardak üretim makinesinin performansı, kullandığınız malzemenin kalitesine bağlıdır. Broşürlere güvenmek yerine kendi ölçümlerinizi yapın ve tablolarınızı oluşturun. Bir bardağı keserek ağız kenarının, yan duvarın ve tabanın kalınlığını ölçün. Bu ölçümler arasındaki farklar, ortalama kalınlıktan daha önemlidir. Gerçek ölçü aralığını kontrol etmek için art arda 20 bardağın ağız çapını ölçün. Süreyi, makinenin yüksüz çalıştığı zaman olarak değil; ısıtma, soğutma ve kesme işlemlerini içeren tam bir çevrim olarak hesaplayın. Kalıplama sonrasında kalan atığı tartıp bitmiş bardağın ağırlığıyla karşılaştırın. İyi donanımlı bir makinede atık miktarı düşük olabilir. Numuneleri ISO 291 koşullarında test edin ve gereklilikleri karşılayıp karşılamadıklarına bu testlere göre karar verin.
Bilgi kaynağı
ISO 12100:2010 — Makine güvenliği: Tasarım, risk değerlendirmesi ve risk azaltımına ilişkin genel ilkeler
ISO 13849-1 — Kontrol sistemlerinin güvenlikle ilgili parçaları ve performans seviyeleri
IEC 60204-1 — Makinelerin elektrik donanımı
(AB) 2023/1230 sayılı Tüzük — Makinelerin Avrupa pazarında piyasaya arzı
ISO 9001:2015 — Kalite yönetim sistemleri: Gereklilikler
ASTM D3418 — Polimer geçiş sıcaklıklarının diferansiyel taramalı kalorimetriyle belirlenmesi
ISO 11357-3 — Erime ve kristalleşme sıcaklığı ile entalpisi
ISO 306 — Termoplastiklerin Vicat yumuşama sıcaklığı
ISO 527-3 — Film ve levhaların çekme özellikleri
ISO 291 — Plastiklerin şartlandırılması ve test edilmesi için standart atmosfer
(AT) 1935/2004 sayılı Tüzük — Gıdayla temas eden malzemelere ilişkin çerçeve; (AB) 10/2011 sayılı Komisyon Tüzüğü — Gıdayla temasa yönelik plastik malzemeler
ABD FDA 21 CFR 177.1520 — Olefin polimerleri
2019/904 sayılı Direktif — Belirli tek kullanımlık plastiklerin çevresel etkisinin azaltılması