
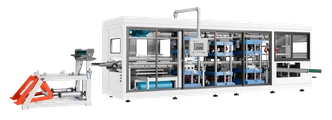
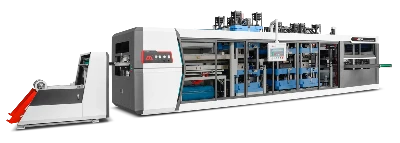

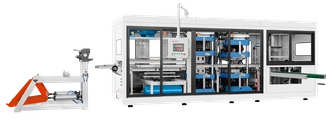
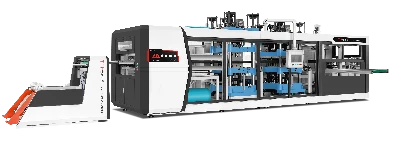
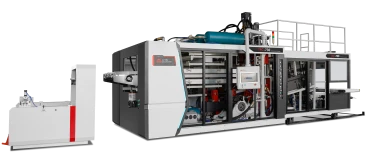
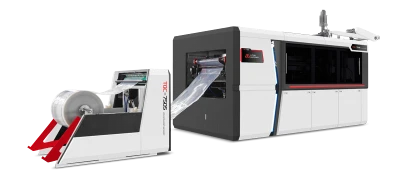
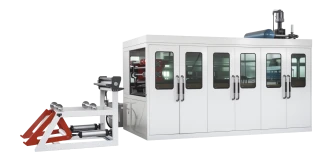
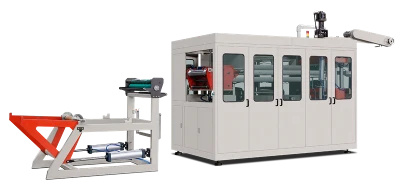
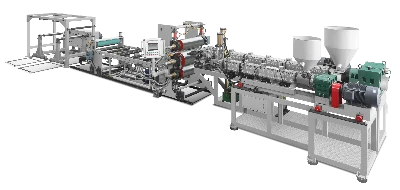
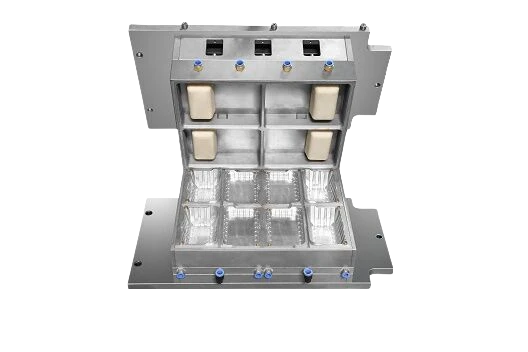
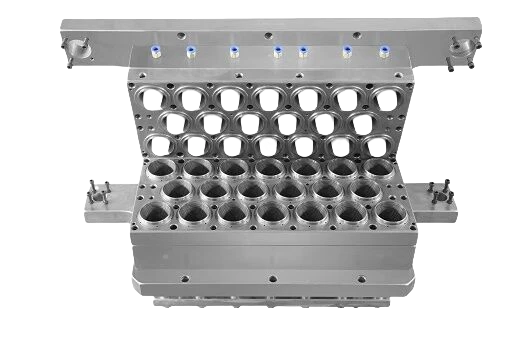
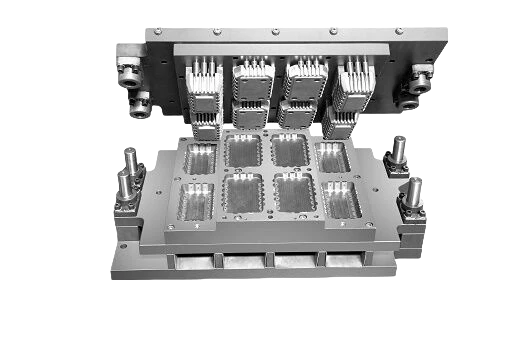
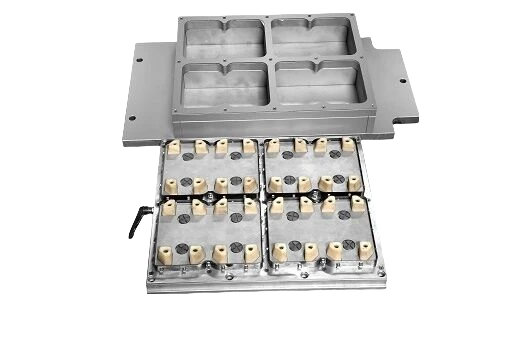
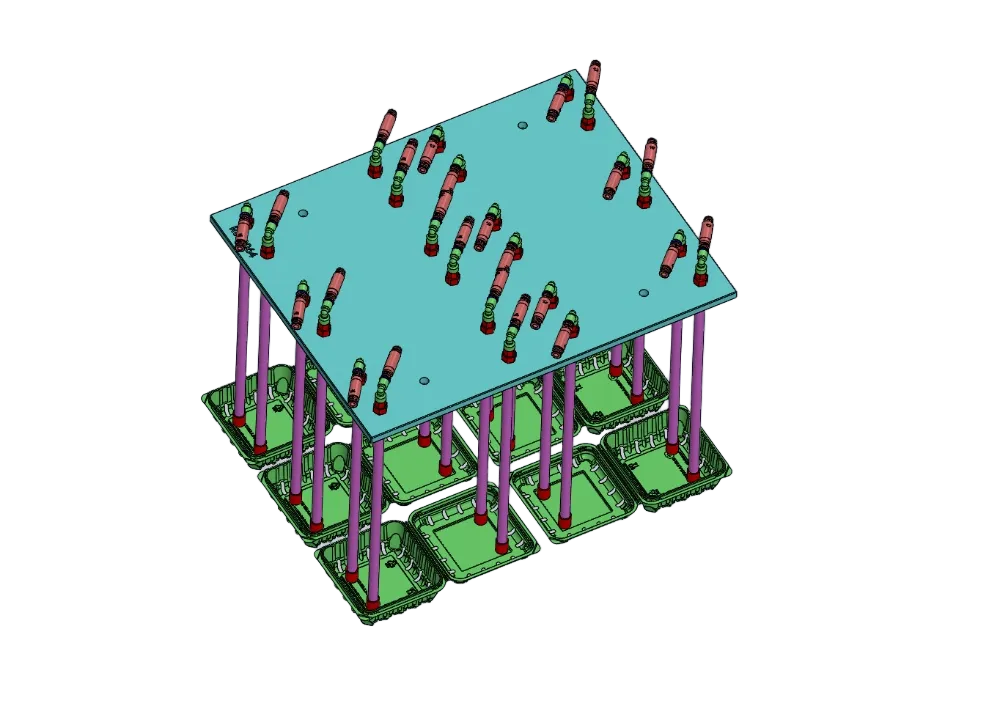

Fark, şekillendirme istasyonunda veya vakum sisteminde değildir. Manuel kâğıt beslemeli makineler ile plastik bardak makineleri aynı süreci kullanır: levha ısıtılır, şekil alması için soğuk bir kalıba bastırılır ve ardından kesilir. Temel fark, bir işçinin çevrim başına ürüne kaç kez müdahale ettiğidir. Yarı otomatik makinede işçiler kâğıdı yükler, şekillendirilmiş levhayı çıkarır ve ardından ayrı bir kesme makinesi kullanır. Tam otomatik üretim hattında kâğıt rulodan beslenir, bardaklar makinede kalıpta kesilir ve istifleyici bitmiş bardakları sayıp toplar.
“Otomatik” sözcüğü üç farklı işi kapsar
Neredeyse hiçbir makine tüm işleri tek başına yapmaz; bu nedenle plastik bardak makinesinin otomasyon özellikleri üç görevden hangilerini yerine getirdiğini açıkça belirtmelidir. İlk görev levha beslemedir. Kâğıt, servo kontrollü merdanelerle beslenebilir ya da işçiler her çevrimde levhaları makineye yerleştirebilir. İkinci görev, bardakları çıkarıp kesmektir. Bardaklar kalıpta kesilebilir veya sıcak levhalar kesim için ayrı preslere aktarılabilir. Üçüncü görev atıkların uzaklaştırılmasıdır. Makine kalan kâğıdı kendisi granülatöre gönderebilir ya da işçi atığı elle çıkarabilir.
Kâğıdı otomatik beslediği hâlde bardakların kesilmesi ve artık parçaların temizlenmesi için işçi gerektiren makineler genellikle yarı otomatik kâğıt beslemeli makineler olarak adlandırılır. Tedarikçi makinenin hangi işleri kendisinin yaptığını belirtmedikçe “otomatik” terimi net değildir. Önemli olan, bir işçinin her çevrimde kaç levha veya ürünü işlemek zorunda kaldığıdır. İşçi kalıp alanına her girdiğinde güvenlik riski oluşur. ISO 12100’e uygun bir risk değerlendirmesi bu riskleri belirlemeye yardımcı olur. LITAI Machinery’nin bardak makineleri besleme, ısıtma, şekillendirme ve kesme işlemlerini bir araya getirir. İstifleme, sayma ve atık kâğıt toplama modül olarak eklenebilir.
| Çevrim sırasında yapılan işler | Yarı otomatik süreç | Otomatik süreç | Fark nedir? |
|---|---|---|---|
| Levha besleme | Elle kesilmiş levhalar | Sürekli rulo besleme | Makine başına bir operatör |
| Çıkarma ve son işlem | Sıcak levhaları çıkarın ve ayrı bir makinede kesin. | Kalıp içi zımba sirkülasyonu | Taşıma izleri, ikinci fikstür; |
| İstiflenmiş | Manuel | Bantlı istifleyici veya mekanik istifleme makineleri | İki veya üç kişi |
| Atık | Elle çıkarma | Parçacıklar ve geri dönüşler | Malzemeler ve işçilik |
Yarı otomatik makinelerde operatörlerin başka hangi işleri yapması gerekir?
Operatörler manuel yükleyiciyi birkaç adımda kullanır: levhaları yerleştirir ve sabitler, ısınmalarını bekler, şekillendirme sürecini izler, makineyi açar, sıcak levhaları eldivenle çıkarır, kesme presine aktarır ve bardakları toplar. Makine her adımda operatörü bekler ve sonuç, operatörün çalışma biçimine bağlıdır. Levha merkezden birkaç milimetre kaymış yerleştirilirse malzeme eşit olmayan biçimde gerilebilir. Operatör şekillendirilmiş levhayı çıkarmakta gecikirse levha soğuyup kalıpta büzüşebilir. İşçilik maliyetleri sorunun yalnızca bir kısmıdır; ürün kalitesinin tutarlı olması da önemlidir. Manuel boşaltma, her çevrimde operatörün ellerini sıcak bölgeye yaklaştırır. Yükleme alanı makine koruyucusunda bir açıklık oluşturduğundan manuel yükleyicilerde ek güvenlik önlemleri gerekir. Bu açıklığın emniyet kilitleme sistemi, makinedeki diğer güvenlik cihazlarına kıyasla daha yüksek bir performans düzeyi gerektirebilir.
Hız farklarının gerçek nedeni
Yarı otomatik zımpara ve plastik zımpara üretim hatları arasındaki fark açıktır; ancak maliyetleri etkileyen tek unsur üretim değildir. 600 × 400 mm levha ve 12 gözlü kalıba sahip manuel bir yükleyici; yükleme, ısıtma, şekillendirme, boşaltma ve kesme işlemlerini tamamladıktan sonra dakikada 0,8 çevrim yapabilir. Saatte 600–1.200 bardak üretebilir ve iki ila üç işçi gerektirir. Bir Otomatik Plastik Bardak Üretim Makinesi 730 × 320 mm kalıba ve 36 göze sahip bir hat dakikada 20 çevrim hızında çalışabilir. Bir işçi saatte yaklaşık 43.000 bardak üretebilir.
Üretim miktarı arasındaki fark yaklaşık 35 kattır. Bu farkın temel nedenleri göz sayısının 12’den 36’ya çıkarılması ve levha değişimi nedeniyle durmayan sürekli rulo beslemedir. Geri kalan fark makinenin çalışma biçiminden kaynaklanır. Manuel yükleyiciler levhanın ısıtılmasını beklemek ve elle boşaltma yapmak zorundadır. Otomatik plastik bardak üretim hatları ise kâğıdı tek bir süreçte ısıtır, şekillendirir ve keser.
Otomasyon bekleme sürelerini azaltır ancak malzemelerin temel ısıtma gereksinimlerini değiştirmez. Özgül ısı kapasitesi yaklaşık 1,9 kJ/kg·K olan 0,6 mm PP’yi 25°C’den 155°C’ye ısıtmak için yine yaklaşık 35 kJ/kg gerekir. Bu nedenle gerçek üretim hızı, bazı broşürlerde belirtilen dakikada 30–48 çevrimden ziyade dakikada 20 çevrime daha yakın olma eğilimindedir. ISO 306 ve ISO 527-3 malzeme testlerini kapsar, ancak makinenin üretim hızını doğrudan belirlemez.
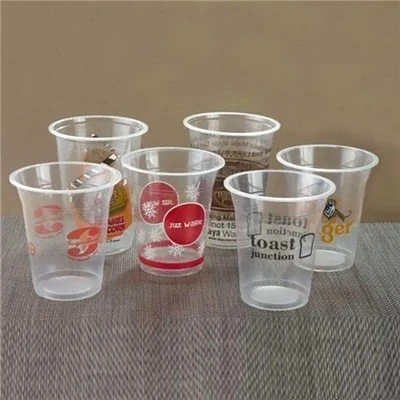


Üretim miktarı eşitlendiğinde işçilik hesabı nasıl görünür?
Adil bir karşılaştırma için bir makineyi tek bir üretim hattıyla karşılaştırmak yerine aynı sayıda bardak üreten makineleri değerlendirmek gerekir. Saatte yaklaşık 43.000 bardak üreten bir hat, saatte 1.200 bardak üreten yaklaşık 36 manuel yükleyiciye denk gelir. Her manuel yükleyici iki ya da üç işçi gerektirir; böylece toplam işçi sayısı yaklaşık 90’a çıkar. Otomatik hatta ise yalnızca bir operatör yeterlidir.
Maliyet bin bardak başına hesaplandığında, Otomatik Plastik Bardak Üretim Hattının temel avantajı daha düşük işçilik maliyetidir. ISO 22400-2, üretim performansını ölçmek için bir yöntem sunar. Yararlı bir ölçüt, belirli sayıda bardağın üretiminin kaç saat sürdüğüdür. Manuel üretimde 1.000 bardak başına yaklaşık 2,1 işçi-saat gerekirken, otomatik üretim hatlarında bu değer yaklaşık 0,023 işçi-saatidir. Saatlik işçilik maliyeti yaklaşık 3 ABD doları olduğunda manuel üretimin maliyeti bin bardak başına yaklaşık 6,20 dolar, otomatik hattın maliyeti ise yaklaşık 0,07 dolardır. Fire ve enerji maliyetleri hesaba katılmadan önce aradaki fark bardak başına yaklaşık 0,006 dolardır.
Otomatik üretim hatları sabit hızda çalıştıkları ve levhalar arasında durmadıkları için daha az enerji de kullanabilir. ISO 50001 enerji yönetimi konusunda yol gösterir. Otomatik hat manuel makineden 100.000 dolar daha pahalıysa, yalnızca işçilik tasarrufu bu farkı 16 milyon bardak üretildikten sonra karşılayabilir. Gerçek yatırım getirisi üretim miktarına, ücretlere, enerji tüketimine ve fire oranına bağlıdır.
Yer değiştirme, zemin alanı ve makine parkı maliyeti
Manuel üretimde kapasiteyi artırmak için daha büyük bir makine kullanmak yeterli değildir; daha fazla makine gerekir ve bu da yeni sorunlar doğurur. Otuz altı makine ve bunların kesme presleri çok fazla yer kaplar. Her makinenin ayrıca kendi koruyucularına, bakımına ve basınçlı hava beslemesine ihtiyacı vardır. Otomatik hatlar daha az yer kaplar. Yalnızca şekillendirme gövdesi yaklaşık 8 metre uzunluğundadır ve tek bir hat birçok ayrı makinenin yerini alabilir.
Hızlı ürün değişimleri de önemlidir. Otomatik üretim hattında bardak boyutunu değiştirmek yarım gün sürüyorsa hat yalnızca tek bir ürün üretebilir. Böyle bir durumda daha yüksek azami hızdan ziyade daha kısa değişim süresi faydalıdır. LITAI Machinery, tam servo tahrikli makinesinde kalıpların 20 dakikada değiştirilebildiğini ve kayıtlı üretim ayarlarının yeniden çağrılabildiğini belirtiyor. Böylece hat, daha kısa kurulum süresiyle farklı şekil ve boyutlarda bardaklar üretebilir.
Yarı otomatik makineyi satın almak daha kolaysa
Belirli bir üretim düzeyinde manuel makine doğru tercih olabilir. Tek vardiyada çalışan bir makine, ayda yüz binlerce bardak üretmek için yeterli olabilir. Talep düşükse makine kapasitesi önemli bir sorun değildir. Otomatik hatlar kullanılmadan bekleyerek gereksiz bir maliyete dönüşebilir.
Yarı otomatik makineler bazı malzemeler için de iyi bir seçenektir. 2–3 mm kalınlığındaki plastik levhalar ve şekillendirmeden önce kurutulması gereken PET gibi malzemeler, işçilerin her levhayı elle yüklemesiyle daha kolay işlenebilir. Besleme merdanesi levhadaki gerilimi artırabilir. ISO 11357-3, plastiklerin erime ve kristalleşme davranışlarının nasıl ölçüleceğini açıklar; bu da malzeme seçimine ve süreç kontrolüne yardımcı olur.
Kısa üretim serileri, yarı otomatik makineleri tercih etmek için bir başka nedendir. Daha az gözlü kalıplar, çok gözlü kalıplara kıyasla otomatik hatlarda çoğu zaman çok daha ucuzdur. Bu da pazardaki talebi henüz kanıtlanmamış yeni ürünler için daha uygun bir seçenek oluşturur. Üretim parçalarıyla karşılaştırılmadan önce yarı otomatik makinelerde numuneler üretilebilir ve ISO 291 koşullarında test edilebilir.
“Otomatik” sözcüğünün yerine ne kullanılabilir?
Sıfatlar değil, somut müdahaleleri sorun. Yazılı bir şartname; normal bir çevrimde kalan manuel işleri, gereken personel sayısını, çevrim başına işlem süresini saniye cinsinden, kâğıdın nasıl beslendiğini ve rulo çapını, kesimin kalıpta yapılıp yapılmadığını, atığın makineden nasıl uzaklaştırıldığını ve bir bardak üretiminden diğerine geçiş süresini nasıl etkilediğini belirtmelidir. Revize edilmiş teknik çizimlere uygun bir kalıp ve bu kalıbı yönetecek kalite sistemi talep edin. LITAI Machinery, ISO 9001 kalite sistemi uyguladığını ve kalıpta şekillendirme ve kesme, otomatik istifleme, sayma ve atık kâğıt toplama özellikleri sunduğunu belirtiyor. Bu tür iddialar kategori adı olarak kabul edilmemeli, teknik özellikler yazılı olarak belirtilmelidir. Ardından ürünün makineyle paketleme masası arasında nasıl taşındığını sorun; gıda makinelerine yönelik hijyenik tasarım gereklilikleri bu aşamada devreye girer.
Sıkça Sorulan Sorular
Tam otomasyon, üretim hattında hiç işçi olmadığı anlamına mı gelir?
Hayır. Bu, işçilerin şekillendirme ve son işlem çevrimi sırasında ürüne müdahale etmesi gerekmediği anlamına gelir. Ancak rulo değiştirmek, fire parçalarını temizlemek, numuneleri incelemek ve makineleri gözetlemek için yine de işçilere ihtiyaç vardır. Otomasyon düzeyini yakındaki kişi sayısına göre değil, her 1.000 bardak için işçinin ürüne kaç kez müdahale ettiğine göre ölçmek daha doğru olur.
Yarı otomatik makineler daha sonra yükseltilebilir mi?
kısmen. İstifleme ekipmanı ve atık toplama sistemleri çoğu zaman makinenin çıkışına eklenebilir. Kalıpta kesim eklemek zordur; çünkü şekillendirme istasyonuna ve kalıba bağlıdır. Bu, basitçe eklenebilecek bir donanım değildir.
Hangi makinede üretilen bardaklar daha tutarlıdır?
Tam otomatik üretim hatları genellikle tutarlı sonuçlar verir. Bunun tek nedeni servo motorların kullanılması değildir. Aynı takım bardağı hem şekillendirip hem kestiği için kalıp zımbası ağız ölçülerini ±0,2 mm civarında tutabilir. Operatörlerin ürünü şekillendirme platformundan ayrı bir kesme makinesine taşıması gerekmez. Böylece elle taşıma ve işlem zamanlamasındaki farklılıklar da azalır.
Sipariş vermeden önce nelere dikkat edilmeli?
Gıda ile temas kurallarının kapsamına yalnızca makineler değil, hammaddeler ve bitmiş ürünler de girer. AB’de 1935/2004 sayılı Komisyon Tüzüğü (EC) ve 10/2011 sayılı Komisyon Tüzüğü (EU), gıda ile temas eden malzemeleri ve plastikleri kapsar. ABD’de FDA 21 CFR 177.1520, belirli olefin polimerlerini kapsar. Şekillendirme ile paketleme arasında bardaklara işçiler dokunuyorsa EN 1672-2, makinelerdeki hijyen gereklilikleri konusunda yol gösterir. 2019/904 sayılı AB Direktifi de AB’de malzeme seçimini ve tek kullanımlık plastikleri etkiler.
Makineler yalnızca adlarına göre değil, üretim hacmine, ürün türüne ve üretim süresine göre seçilir. Bir işçinin ürüne ne sıklıkla müdahale etmesi gerektiğini, 1.000 bardak başına işçilik süresini ve bardak boyutunu değiştirmenin ne kadar sürdüğünü kontrol edin. Tam otomatik üretim hatları, üretim hacmi ve çalışma süresi ek maliyetleri karşılayacak kadar yüksek olduğunda anlamlıdır.
Bilgi kaynağı
ISO 12100:2010 — Makine güvenliği: çevrim sırasında müdahale noktaları dâhil risk değerlendirmesi ve risk azaltma
ISO 13849-1 — Kontrol sistemlerinin güvenlikle ilgili parçaları ve performans düzeyi
IEC 60204-1 — Makinelerin elektrik donanımı
2023/1230 sayılı Tüzük (EU) — Makinelerin Avrupa pazarında satışına ilişkin düzenleme
ISO 22400-2 — Üretim operasyonları yönetimi için temel performans göstergeleri
ISO 50001 — Enerji yönetim sistemleri
ISO 306 — Termoplastikler için Vicat yumuşama sıcaklığı
ISO 527-3 — Film ve levhaların çekme özellikleri
ISO 11357-3 — Erime ve kristalleşme sıcaklığı ile entalpisi
ISO 291 — Plastiklerin şartlandırılması ve test edilmesi için standart atmosfer
ISO 9001:2015 — Kalite yönetim sistemleri: gereklilikler
EN 1672-2 — Gıda işleme makineleri: hijyen gereklilikleri
1935/2004 sayılı Tüzük (EC) — Gıda ile temas eden malzemelere ilişkin çerçeve; 10/2011 sayılı Komisyon Tüzüğü (EU) — Gıda ile temas eden plastik malzemeler; ABD FDA 21 CFR 177.1520 — Olefin polimerleri
2019/904 sayılı Direktif — Belirli tek kullanımlık plastiklerin çevresel etkisinin azaltılması