
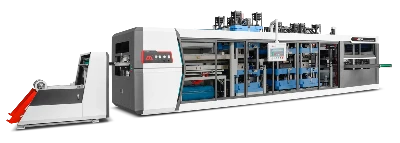

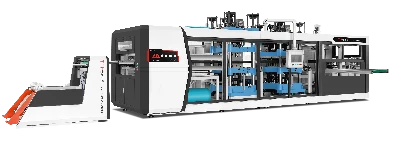
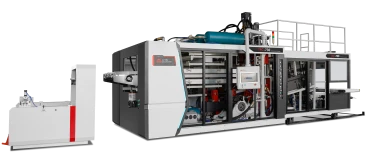
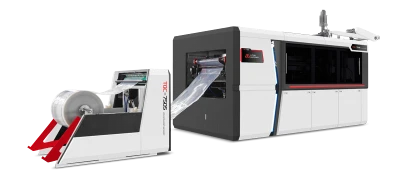
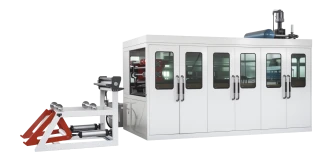
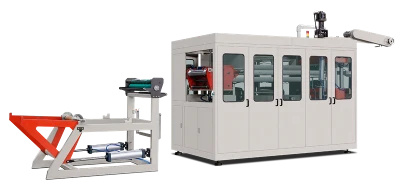
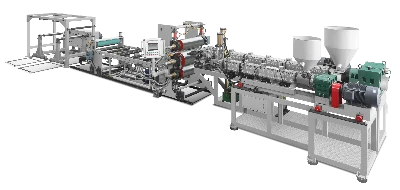
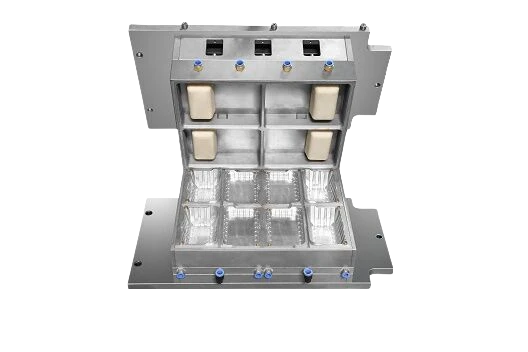
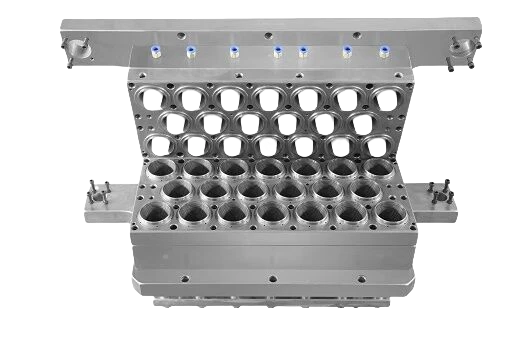
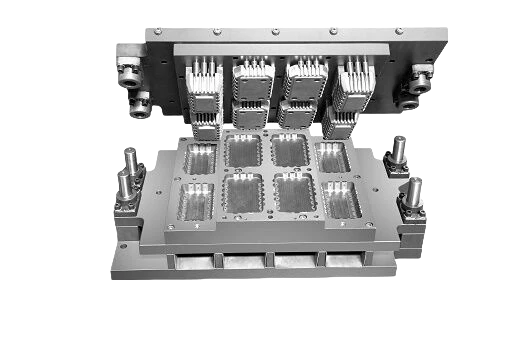

Küresel enerji krizi ve karbon nötr hedefleri çerçevesinde plastik sektörü, enerji tüketimini ve karbon emisyonlarını azaltma konusunda benzeri görülmemiş bir baskıyla karşı karşıyadır. Günlük yaşamda yaygın olarak kullanılan plastik bardakların üretimi, enerji tüketimi ve karbon emisyonları açısından özellikle dikkat çekmektedir. Plastik bardak üretim hatlarındaki en son teknolojik gelişmeler ve sektördeki uygulama örnekleri doğrultusunda bu makale, enerji tasarrufu ve enerji verimliliği yollarını sistematik biçimde ele alarak sektörün yeşil dönüşümü için uygulanabilir çözümler sunmayı amaçlamaktadır. plastik bardak üretim hattı sektörün yeşil dönüşümü için uygulanabilir bir çözüm sunmak.
1. Temel Süreç Optimizasyonu: Enerji tüketimini kaynağında azaltın
1.1 Enjeksiyon Kalıplama Parametrelerinin Hassas Kontrolü
Enjeksiyon kalıplama, plastik bardak üretiminin temel sürecidir ve tüm üretim hattındaki enerji tüketiminin %60’ından fazlasını oluşturur. Basınç ve süre parametreleri optimize edilerek ürün kalitesi korunurken önemli ölçüde enerji tasarrufu sağlanabilir. Örneğin, çok kademeli ütüleme basıncının akıllı basınç kontrol sistemleriyle birlikte kullanılması enerji tüketimini %20-30 oranında azaltabilir. Bir vaka çalışmasına göre basınç 120 MPa’dan 90 MPa’ya düşürüldüğünde ve çevrim başına enerji tüketimi 0,18 kWh’den 0,13 kWh’ye indirildiğinde, ürünlerin kalite kabul oranı %5 artmıştır.
Soğutma sisteminin optimizasyonu da önemli bir iyileştirme fırsatıdır. Geleneksel hava soğutma sistemleri daha fazla enerji tüketirken kapalı devre soğutma kuleli su soğutma sistemlerine geçiş, soğutma için gereken enerji tüketimini %40’tan fazla azaltabilir. Bir üretim hattı yenileme çalışmasında kalıp su kanallarının düzeni optimize edilip nanofluid soğutma akışkanları kullanılarak soğutma süresi %35 kısaltılmış, kalıp çevrim süresi 18 saniyeden 12 saniyeye indirilmiş ve yılda 120.000 kWh elektrik tasarrufu sağlanmıştır.
1.2 Ekstrüzyon Süreçlerinin Verimliliğini Artırma
Bardak gövdesi ile kapağın ayrı üretildiği üretim yöntemlerinde ekstrüzyon sürecinde önemli ölçüde enerji tasarrufu sağlanabilir. Geleneksel sabit hatveli vida yerine değişken hatveli vida kullanılması, plastikleştirme verimliliğini %15-20 artırabilir. Bir işletme, bölgesel aşırı ısınmayı ve enerji israfını önlemek için ısıtma bölgelerindeki sıcaklık dağılımını optimize etmiş; dinamik güç ayarı sağlayan akıllı sıcaklık kontrol sistemleriyle birlikte ürün başına enerji tüketimini 0,32 kWh/kg’dan 0,25 kWh/kg’a düşürmüştür.
2. Ekipman Yenilemeleri ve Akıllı Dönüşüm
2.1 Verimli Güç Sistemlerinin Kullanıma Alınması
Geleneksel hidrolik enjeksiyon makinelerinin enerji dönüşüm verimliliği yalnızca %60-70 iken, servo motorlarla doğrudan tahrik edilen tam elektrikli makinelerde bu oran %90’a ulaşabilir. Bir işletme, 12 hidrolik presinin tamamını tam elektrikli modellerle değiştirerek yıllık elektrik tüketimini 4,8 milyon kWh’den 2,8 milyon kWh’ye düşürmüştür; bu, %42’lik bir azalmaya karşılık gelmektedir. Hidrolik sistemlerde frekans konvertörüyle hız kontrolünün düşük basınçlı hidrolik yağla birlikte kullanılması, sistemin enerji tüketimini %25-30 azaltabilir.
2.2 Akıllı Kontrol Sistemlerinin Entegrasyonu
Dağıtık Kontrol Sistemleri (DCS) ve Üretim Yürütme Sistemleri (MES) kullanılarak üretim parametreleri gerçek zamanlı olarak optimize edilebilir. Yapay zekâ algoritmasının devreye alınmasının ardından bir üretim hattı; ham maddenin özelliklerine, ortam sıcaklığına ve benzeri koşullara göre enjeksiyon hızı ve ütüleme süresi gibi parametreleri otomatik olarak ayarlamıştır. Böylece ürün başına enerji tüketimindeki değişkenlik ±%8’den ±%2’ye düşürülmüştür. Kestirimci bakım sistemleriyle birlikte kullanıldığında ekipman arıza oranları %40, plansız duruş süresi ise %60 azalmıştır.
2.3 Atık Isı Geri Kazanım Sistemleri Kurulması
Plastik bardak üretiminde önemli miktarda atık ısı açığa çıkar. Ekstrüder kovanından yayılan ısı ve hidrolik sistemin ısıtılması, toplam düşük sıcaklıklı ısı enerjisinin %30’unu oluşturur. Isı borulu atık ısı geri kazanım sistemi kurularak bu ısı, ham maddeyi ön ısıtmak veya atölyeyi ısıtmak için kullanılabilir. Bir işletmenin uygulaması, atık ısı geri kazanım sistemi devreye alındıktan sonra doğal gaz tüketiminin %25 azaldığını ve yılda 120 ton standart kömür tasarrufu sağlandığını göstermiştir.
3. Enerji Yapısının Optimizasyonu ve Yenilenebilir Enerji Kullanımı
3.1 Temiz Enerjiye Geçiş Çözümleri
Fabrika çatısına fotovoltaik (PV) sistem kurup “öz tüketim, fazla elektriği şebekeye verme” modeliyle çalışmak, üretim hattının elektrik ihtiyacının %30-40’ını karşılayabilir. Bir işletmenin 5 MW’lık fotovoltaik santrali yılda 6 milyon kWh elektrik üretmekte ve bu miktar 4.800 ton karbondioksit emisyonuna eşdeğer olmaktadır. Atık plastiklerin pirolizinden elde edilen sentez gazı, enerji geri kazanımını sağlamak amacıyla kazan yakıtı gibi alanlarda kullanılabilir.
3.2 Güç Kalitesini İyileştirme Önlemleri
Aktif Güç Filtreleri (APF) ve Dinamik Gerilim Düzenleyicileri (DVR) kurulması, gerilim dalgalanmalarını ve harmonik parazitleri ortadan kaldırarak ekipmanların çalışma verimliliğini artırabilir. Yenileme sonucunda bir üretim hattının güç katsayısı 0,78’den 0,95’e yükselmiş, transformatörün yük oranı %18 düşmüş ve yılda 150.000 kWh elektrik tasarrufu sağlanmıştır.
4. Ham Madde İkamesi ve Hafif Tasarım
4.1 Biyobazlı Malzemelerin Kullanımı
Geleneksel polietilen (PE) ve polipropilen (PP) üretim süreçlerinin karbon emisyonları daha yüksektir. Polilaktik asit (PLA) gibi biyolojik olarak parçalanabilen plastiklerin karbon emisyon yoğunluğu ise %40 daha düşüktür. Bir işletme, bardak dayanımını korurken tek bir bardağın ağırlığını 8 gramdan 6 grama düşüren PLA/bambu lifi kompozitleri geliştirmiştir. Böylece ham madde tüketimi %25, üretim enerji tüketimi ise %18 azaltılmıştır.
4.2 Yapısal Optimizasyon Tasarımı
CAE simülasyon teknolojisiyle bardak duvarı kalınlık dağılımı optimize edilerek mekanik özellikler korunurken malzeme inceltilebilir. Bir işletme, topolojik optimizasyon tasarımıyla bardak tabanının kalınlığını 1,2 mm’den 0,9 mm’ye düşürmüş; bardak başına ham madde kullanımını %20, enjeksiyon kalıplama çevrim süresini ise %15 azaltmıştır. Çok katmanlı koekstrüzyon teknolojisiyle bardak duvarında bir hava yalıtım katmanı oluşturulabilir. Bu katman, yalıtım performansını %30 artırırken malzeme kullanımını azaltabilir.
V. Atıkların Geri Kazanımı ve Kaynakların Kullanımı
5.1 Kenar Artıkları Geri Dönüşüm Sistemi
Enjeksiyon kalıplama artıkları, kırma, yıkama, granülasyon ve modifikasyon süreçlerini bir araya getiren entegre bir geri dönüşüm hattında yeniden granüllere dönüştürülebilir. Ürün kalitesinden ödün vermeden %20-30 oranında geri dönüştürülmüş malzeme kullanmak, ham madde maliyetlerini %15-20 azaltabilir. Bir işletmenin uygulamasında, geri dönüştürülmüş malzemeden üretilen bardakların çekme dayanımı ilk ham maddeden üretilen bardakların %92’sini, darbe dayanımı ise %88’ini korumuştur.
Egzoz Gazı İçin Enerji Tasarrufu Teknolojileri
Enjeksiyon kalıplama sırasında ortaya çıkan uçucu organik bileşiklerin (VOC) arıtılması, enerji tasarrufu açısından önemli bir odak noktasıdır. Zeolit rotorlu yoğunlaştırma ve katalitik yakma teknolojisiyle düşük konsantrasyonlu egzoz gazı, arıtılmadan önce 20 kat yoğunlaştırılabilir ve ısıl geri kazanım verimliliği %85’in üzerine çıkarılabilir. Bir işletme, sistem yenilemesinin ardından gaz tüketimini %60 azaltmış, katalizör değiştirme süresini iki yıla uzatmış ve işletme maliyetlerinden yılda 400.000 yuan tasarruf etmiştir.
6. Yeşil Tedarik Zincirinde İş Birliğine Dayalı Yönetim
6.1 Üst Tedarik Aşamasında Ham Maddelerin Karbonsuzlaştırılması
Tedarikçilerden karbon ayak izi verileri talep edilmeli ve üretiminde yenilenebilir elektrik kullanılan ham maddelerin tedarikine öncelik verilmelidir. Bir işletme, tedarikçiler için karbon ayak izi değerlendirme sistemi kurarak merkezi satın alma yoluyla ham maddelerin emisyon yoğunluğunu %12, lojistik enerji tüketimini ise %15 azaltmıştır.
6.2 Alt Tedarik Aşamasındaki Lojistiğin Optimizasyonu
Dağıtımda enerji tüketimini azaltmak için yeni enerjili taşıtlar ve güzergâh optimizasyon algoritmaları kullanılabilir. Akıllı sevkiyat sistemleri aracılığıyla dizel kamyonların elektrikli kamyonetlerle değiştirilmesi, taşıma kaynaklı karbon emisyonlarını %70 azaltırken araçların boş sefer oranını %25’ten %10’a düşürebilir.
7. Uygulama Yolları ve Fayda Değerlendirmesi
7.1 Kademeli Dönüşüm Stratejisi
“Acil ihtiyaçlara ve toplum yararına öncelik” ilkesi doğrultusunda işletmeler kademeli uygulamaya yönlendirilmelidir: İlk yıl ekipmanlarda enerji tasarrufu ve atık ısı geri kazanım sistemleri tamamlanmalı; yatırımın 2-3 yılda geri dönmesi beklenmelidir. İkinci yıl temiz enerjiye geçiş ve akıllı dönüşüm teşvik edilerek enerji tüketim yoğunluğu %20’den fazla azaltılmalıdır. Üçüncü yıl ise ürünlerin yaşam döngüsü boyunca karbon emisyonlarını azaltma hedefine ulaşmak için yeşil bir tedarik zinciri sistemi kurulmalıdır.
7.2 Bütünleşik Fayda Analizi
Yılda 100 milyon plastik bardak üreten işletmeler bu önlemleri kapsamlı biçimde uygulayarak yılda 8 milyon kWh elektrik tasarrufu sağlayabilir, karbondioksit emisyonlarını 6.400 ton azaltabilir, ham madde maliyetlerinden 3 milyon yuan ve atık bertaraf maliyetlerinden 3 milyon yuan tasarruf edebilir. İlk yatırım yaklaşık 20 milyon dolar olsa da enerji tasarrufundan ve karbon ticaretinden elde edilen gelirlerle yatırım 4-5 yılda geri kazanılabilir.
Sonuç:
Enerji tüketimini azaltmak için plastik bardak üretim hattı, proses optimizasyonu, ekipman yenileme, enerji yönetimi, ham madde ikamesi ve atıkların geri dönüştürülmesi alanlarında sistematik bir yaklaşım benimsenmelidir. Akıllı kontrol teknolojisi, temiz enerji alternatifleri ve hafif tasarım gibi yenilikçi çözümler sunarak işletmeler işletme maliyetlerini önemli ölçüde azaltabilir, pazardaki rekabet güçlerini artırabilir ve sektörün yeşil dönüşümüne örnek teşkil edebilir. Karbon nötrlüğü hedefleri doğrultusunda enerji tasarrufu, plastik sektörünün varlığını sürdürüp büyümesinin tek yolu hâline gelmiştir; sürekli yenilik ise geleceğin pazarında başarıya ulaşmanın anahtarıdır.