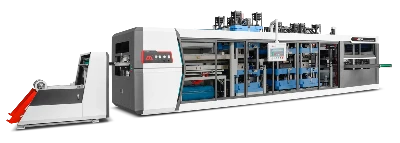

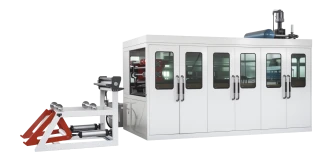
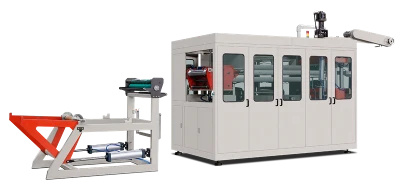

Modern ambalaj sektörünün temel ekipmanlarından biri olan plastik bardak üretim makinesinin istikrarlı çalışması, üretim verimliliğini ve ürün kalitesini doğrudan etkiler. Sistematik bakım yönetimi, ekipman ömrünü önemli ölçüde uzatabilir, arıza oranını düşürebilir ve enerji kullanım verimliliğini artırabilir. Sektör uygulamaları ve ekipman bakım teorileri doğrultusunda bu makalede, ekipmanın hizmet ömrünü uzatmak amacıyla mekanik yapı, hidrolik sistem, elektrik kontrolü ve proses parametreleri olmak üzere dört alandaki temel bakım stratejileri açıklanmaktadır.
I. Mekanik Yapıların Hassas Bakımı
1. Temel Hareketli Bileşenlerin Yağlama Yönetimi
Plastik bardak üretim makinesinin sıkıştırma ünitesi, itici sistemi ve kılavuz mil grubu; kademeli yağlama sistemleri gerektiren, yüksek yüke maruz kalan hareketli bileşenlerdir. Sıkıştırma ünitesindeki dört gergi çubuğunun yüzeyindeki yağ kirleri her gün temizlenmeli, haftada bir 00# molibden disülfürlü lityum gres takviyesi yapılmalı ve paralellik sapması lazer hizalama yöntemiyle ayda bir kontrol edilmelidir (tolerans ≤0,05 mm). Uygulamalar, bu bakım talimatlarının eksiksiz uygulanmasının plaka aşınmasını %60 azaltabildiğini ve kalıp ömrünü 2-3 kat uzatabildiğini göstermiştir.
İtici sistemin bakımında, itici milin doğruluğu öncelikli olarak kontrol edilmelidir. Sapma ölçümleri komparatörle ayda bir yapılmalı; eğilme 0,1 mm'yi aştığında mil değiştirilmelidir. Vaka incelemesine göre eğilmiş itici milin zamanında değiştirilmemesi kalıp maça piminin kırılmasına ve 15.000 ABD dolarını aşan doğrudan ekonomik kayba yol açmıştır.
2. Tahrik Sistemlerinin Önleyici Değişimi
Kayış tahrik sistemlerinde gerginlik, üretici spesifikasyonları dahilinde tutulmak üzere kayış gerginlik ölçerle üç ayda bir ölçülmelidir. İstatistiksel analizler, kayışların erken arızalarının %80'inin yetersiz gerginliğin yol açtığı kayma aşınmasından kaynaklandığını göstermektedir. Senkron kayış tahriklerinde diş profili ayda bir kontrol edilmeli ve aşınma %15'i aştığında kayış değiştirilmelidir.
Redüktör bakımında yağın durumu izlenmeli ve 500 çalışma saati içinde demir parçacık analizi için numune alınmalıdır. Parçacık sayımı ISO 4406 18/16 standardını karşıladığında dişli yağı derhal değiştirilmeli ve aşınma nedenleri araştırılmalıdır. Bu program sayesinde gıda ambalajı işletmeleri redüktör revizyon aralığını 18 aydan 36 aya çıkarmıştır.
II. Hidrolik Sistemlerin Kapsamlı Bakımı
1. Yağ Kalitesinin Dinamik Yönetimi
Hidrolik yağın temizliği sistem güvenilirliğini doğrudan etkiler ve üç kademeli filtrasyon gerektirir: tank dönüş hatlarında 10 μm filtre, pompalar için 5 μm yüksek basınç filtresi ve servo valfler için 3 μm hassas filtre. İşletme uygulamaları, sistemin hidrolik bileşenlerinin ömrünün başlangıçtaki ömürlerinin üç katına çıktığını göstermiştir.
Optimum yağ sıcaklığı 40-50°C arasında olmalıdır. Sıcaklık 60°C'yi aşarsa soğutma sistemi derhal kontrol edilmelidir. Bir onarım vakasında soğutma serpantinlerinde kireç birikmesi sürekli aşırı ısınmaya yol açmış ve hidrolik pompa üç ay içinde tamamen arızalanmıştır. Drenaj alanını doğrulamak için iki yılda bir kimyasal kireç basınç testi yapılması önerilir.
2. Keçelerin Periyodik Olarak Değiştirilmesi
Hidrolik silindir keçelerinin değiştirme aralıkları çalışma basıncı ve sıcaklığına göre belirlenmelidir. Yüksek basınçlı sistemlerde (>21 MPa) U tipi keçeler her 2.000 saatte bir değiştirilmelidir; orta ve düşük basınçlı sistemlerde bu aralık 4.000 saate çıkarılabilir. Bu uygulama, bir işletmenin iç kaçak oranını %15'ten %3'ün altına düşürmüştür.
Boru bağlantısındaki O-ring her sökme işleminden sonra değiştirilmeli ve montajdan önce hidrolik yağ ile yağlanmalıdır. Kullanılmış O-ringleri yeniden kullanmak, yeni bileşenlere kıyasla sızıntı olasılığını 8 kat artırabilir. Standart nitril kauçuğa göre sıcaklık direnci %40 daha yüksek olduğundan florokauçuk keçeler önerilir.
III. Elektrik Sistemlerinin Akıllı Bakımı
1. Temel Bileşenlerin Yaşam Döngüsü Yönetimi
Kontaktörler ve rölelerde kontak aşınması izlenmeli, kızılötesi sıcaklık ölçümleri ayda bir yapılmalıdır. Sıcaklık 25°C'nin üzerine çıktığında hemen değiştirilmeleri gerekir. İşletme istatistikleri, zamanında değişimin motor yanmalarının %80'ini önleyebildiğini göstermektedir.
Servo sürücü bakımında soğutma fanlarına öncelik verilmeli; fan rulmanları her 5.000 saatte, fan üniteleri ise her 20.000 saatte bir değiştirilmelidir. Bir vaka incelemesinde fan rulmanlarının geç değiştirilmesi IGBT modülünün aşırı ısınarak hasar görmesine neden olmuş ve onarım maliyeti ekipman değerinin %30'una kadar ulaşmıştır.
2. Topraklama Sisteminin Düzenli Olarak Kontrolü
Topraklama direnci, topraklama direnci ölçer kullanılarak üç ayda bir ölçülmeli ve değerin < 4 ohm olduğundan emin olunmalıdır. İşletme uygulamaları, doğru topraklamanın elektrik arızası oranını %50 azaltabildiğini ve kontrol sistemindeki elektromanyetik paraziti en aza indirebildiğini göstermektedir. Bakır topraklama baralarının korozyon direnci, çelik alternatiflerinkinden daha yüksektir.
IV. Optimize Edilmiş Proses Parametreleri Yönetimi
1. Hassas Sıcaklık Kontrolü
Isıtma bölgelerinde, silindir bölümlerine göre kademeli sıcaklık ayarları yapan bölümlü bir kontrol stratejisi uygulanmalıdır. Bir işletme, kızılötesi sıcaklık izleme sayesinde sıcaklık dalgalanmalarını ±10°C'den ±3°C'ye düşürerek eriyik homojenliğini %40 artırmıştır. Termokuplların altı ayda bir kalibre edilmesi önerilir; sapma ±2°C'yi aşarsa derhal değiştirilmelidir.
2. Basınç Sisteminin Dinamik Ayarı
Aşırı kuvvet plakanın deformasyonuna neden olabileceğinden, sıkıştırma kuvveti kalıp boyutuna göre dinamik olarak hesaplanmalıdır. Bir vaka incelemesi, gereğinden fazla sıkıştırma kuvvetinin uzun süre kullanılmasının plakada kalıcı eğilmeye yol açabileceğini ve onarım maliyetinin 30.000 ABD dolarını aşabileceğini ortaya koymuştur. Sıkıştırma kuvvetini teorik değerin %110'u sınırında tutmak için basınç sensörleriyle izleme yapılması önerilir.
Servo valf kontrolü: Hassas bir basınç profili elde etmek için enjeksiyon basıncı “yavaş-hızlı-yavaş” ilkesine göre ayarlanmalıdır. Bir işletme, basınç eğrisini optimize ederek çapak oranını %8'den %1,5'e düşürmüş ve enerji tüketimini azaltmıştır.
Yenilikçi bakım sistemi uygulamaları.
1. Dijital Bakım Platformunun Oluşturulması
Titreşim analizi, yağ izleme ve sıcaklık gözetiminden elde edilen verileri birleştiren Ekipman Sağlık Yönetim Sistemleri uygulanmalıdır. Bir işletme, bu sistem sayesinde arıza tahmininde %85 doğruluk sağlamış ve plansız duruş süresini %60 azaltmıştır. Gerçek zamanlı planlama ve iş emirlerinin kapalı döngü yönetimi için mobil bakım terminallerinin kullanılması önerilir.
2. Bakım Personelinin Yetkinliklerinin Geliştirilmesi
Elektromekanik ve hidrolik sistemlerin entegre bakım yetkinliklerini geliştirmek için teori, uygulama ve sertifikasyonu birleştiren üç kademeli bir eğitim sistemi oluşturulmalıdır. İşletme istatistikleri, sistemli eğitim alan teknisyenlerin arıza tespit ve giderme süresini %40 azaltabildiğini, yedek parça değişimindeki doğruluğu ise %35 artırabildiğini göstermektedir. Acil müdahale kabiliyetlerini geliştirmek için bölümler arası bakım tatbikatlarının üç ayda bir yapılması önerilir.
Sonuç:
Plastik bardak üretim makinelerinin hizmet ömrünü uzatmak; ekipman tasarımı, bakım protokolleri, personel yetkinlikleri ve benzeri unsurların birlikte ele alınmasını gerektiren sistematik bir mühendislik çalışmasıdır. Bu makalede ayrıntıları verilen bakım stratejisi, bir işletmenin ekipmanlarının ortalama hizmet ömrünü 8 yıldan 12 yıla çıkarırken ürün başına bakım maliyetlerini %35 azaltmasını sağlar. Endüstri 4.0 bağlamında IoT teknolojisi ile kestirimci bakımın birleşimi, ekipman yönetiminde yeni bir ufuk açacak ve plastik ambalaj sektörünün sürdürülebilirliği için sağlam bir temel oluşturacaktır.