

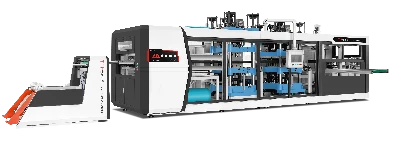
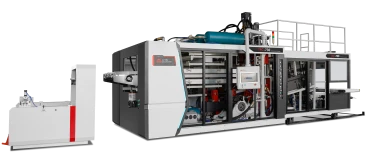
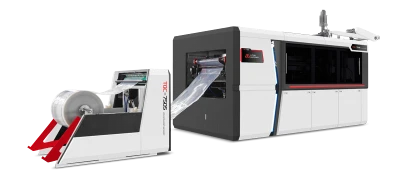
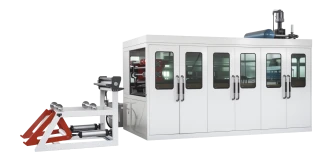
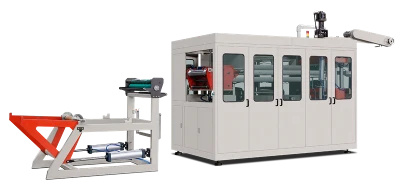
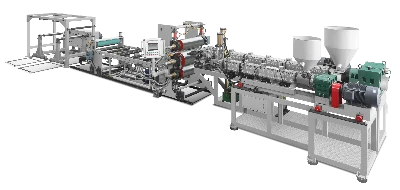
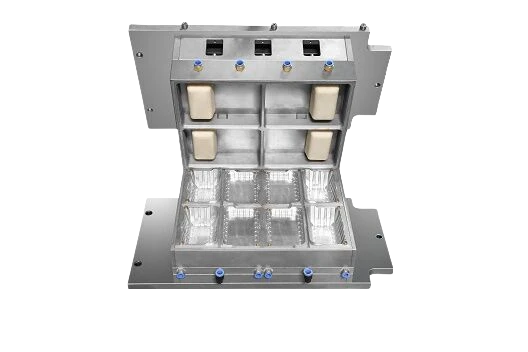
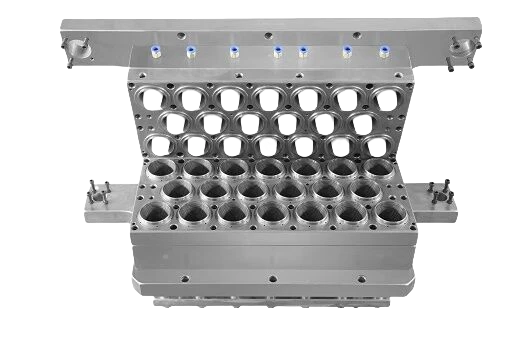
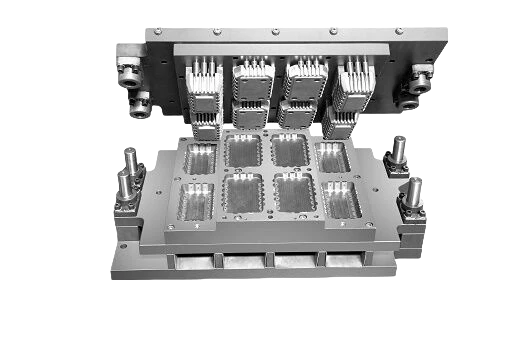
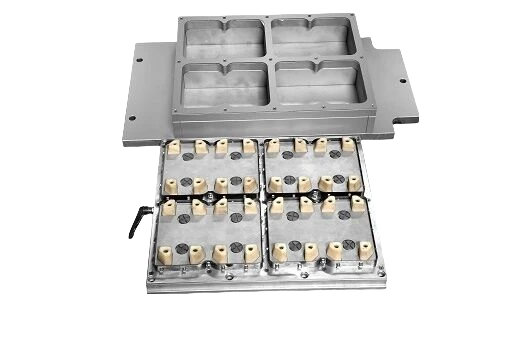
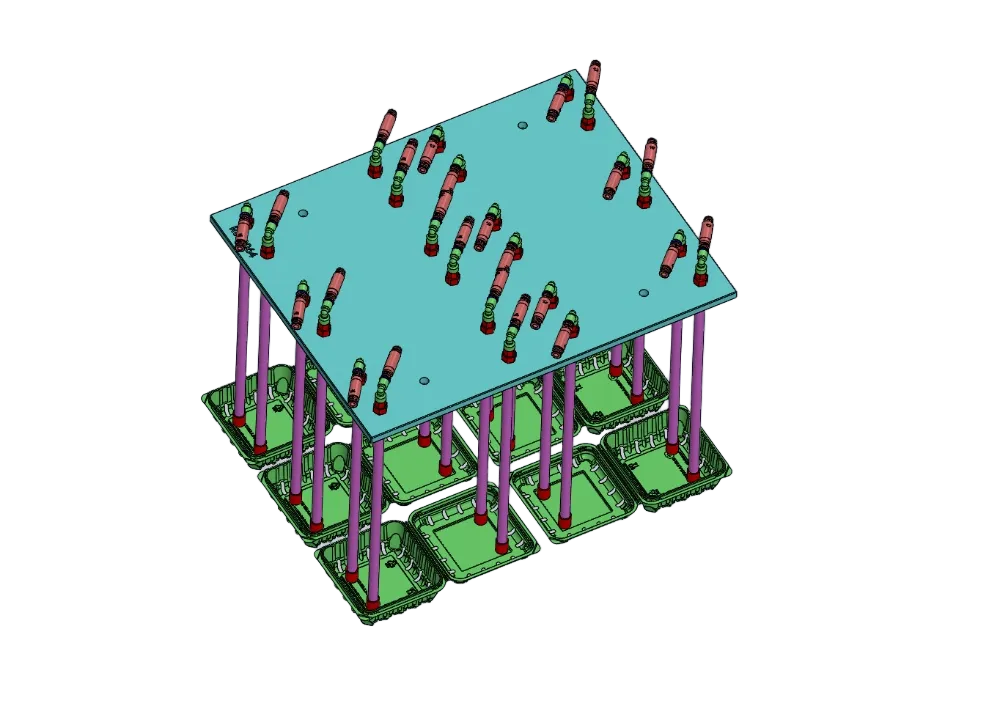

A PET termoform makinesi Makine levha kalınlığını seçmez; seçtiğiniz kalınlıktaki levhayı işler. Levha kalınlığını bitmiş parçanın minimum duvar kalınlığına, kalıbın alan germe oranına ve kabul edilebilir kalınlık kaybına göre belirlemelisiniz. 90 mm’lik bardak modeli 80 mm hatveyle dizilir ve alan germe oranı yaklaşık 3,3’tür. Bu durumda 0,6 mm’lik levhadan 0,18 mm kalınlığında bir duvar elde edilebilir. Levha kalınlığına ilişkin tartışmaların önemli bir bölümü yalnızca reçine özellikleriyle değil; germe oranı, kalıp şekli, çekme derinliği ve ön gerdirme tapası tasarımıyla ilgilidir.
Satın Aldığınız Levha Kalınlığı, Parçanın Duvar Kalınlığı Değildir
PET termoform makinesi levhayı parçalara, duvarlara ve son şekline dönüştürür. Malzemenin yoğunluğu değişmez ve malzeme eklenmez. Duvar kalınlığı, ısıtma başlamadan önce parçanın şekline bağlıdır. Alan germe oranı, bitmiş parçanın yüzey alanının kullanılan levha alanına bölünmesiyle elde edilir.
Ağız çapı 78 mm, taban çapı 55 mm ve yüksekliği 90 mm olan bir su bardağını ele alalım. Bardak, 80 mm hatveyle kalıplanıyor. Yan yüzeyin eğik uzunluğu 90,7 mm’dir. Yan duvar alanı 18.955 mm², taban alanı 2.376 mm²’dir. Toplam parça yüzey alanı 21.331 mm², levha alanı ise 6.400 mm²’dir. Alan germe oranı 3,3’tür. Buna göre 0,6 mm’lik levhadan oluşan ortalama duvar kalınlığı yaklaşık 0,18 mm olur. Gözler arasındaki ince panelleri de hesaba katarsanız, duvar kalınlığı 0,16 mm’ye daha yakın olabilir. Yoğunluk, yalnızca kalınlığı değil ağırlığı hesaplamanız gerektiğinde önem taşır. Yoğunluk ölçümü için ISO 1183-1 kullanılır. Bu nedenle levhalar ağırlıkla satın alınır, ancak kalınlıklarına göre belirtilir.
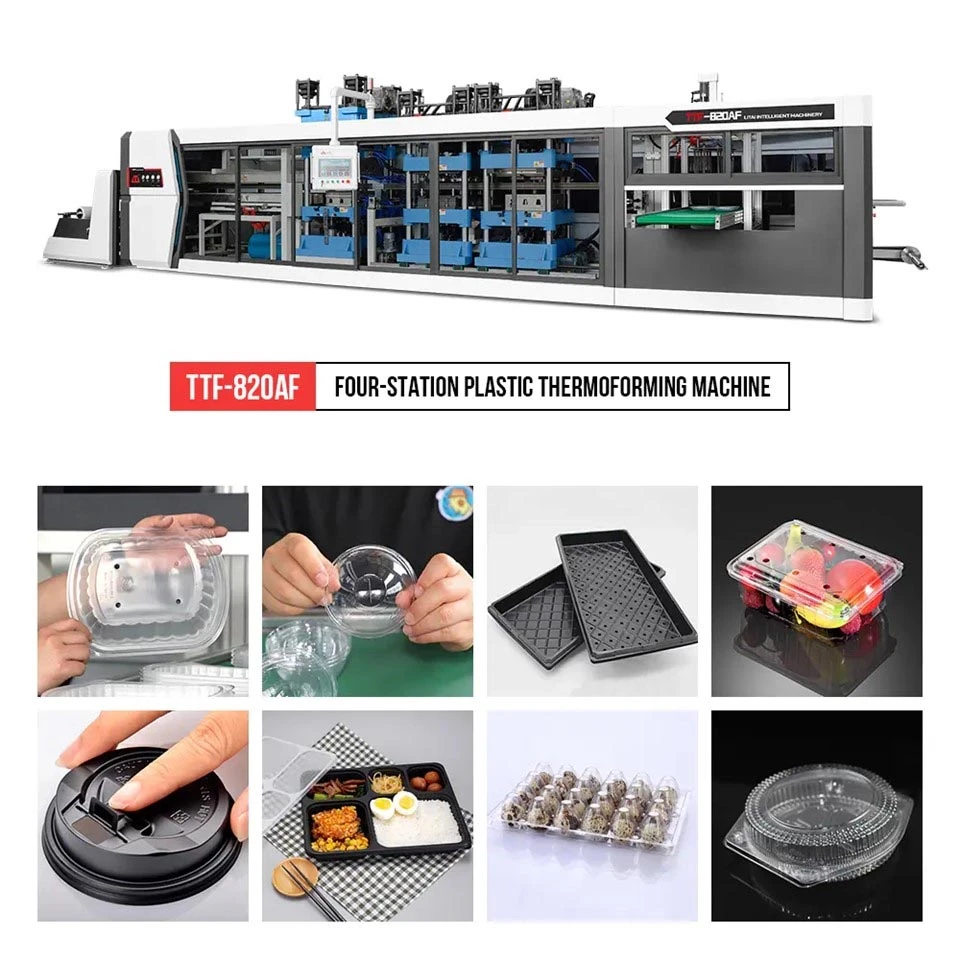
LITAI Machinery, 0,2 mm ile 2,0 mm arasında levha kalınlıklarını işleyebilen termoform makineleri üretir. Ürün yelpazesinde 650 × 300 mm hidrolik presler ve 750 × 480 mm servo makineler bulunur. Bu makineler ağız ölçülerini ±0,2 mm hassasiyetle kontrol edebilir. Bu tolerans levhaya değil, kalıba bağlıdır.
En Zayıf Duvar Kalınlığından Geriye Doğru Hesaplayın
Bardak, duvarının ortalama kalınlığı az olduğu için değil, belirli bir bölgesi diğerlerinden biraz daha ince olduğu için reddedilir. Bu durum kolayca öngörülebilir. Derin bardaklarda sorun genellikle levhanın tapayla en uzun süre temas ettiği ve en fazla gerildiği taban bölgesinde görülür. Sığ bardaklarda ise, şekil değişimi az olsa da, hasara dayanacak malzemenin daha az olduğu ağız kısmında ortaya çıkabilir. Dikdörtgen tepsilerde sorun çoğunlukla köşe yarıçapında görülür.
Süreç basittir: kusurları belirleyin, şekillendirilmiş bir numuneyi kesin, duvar kalınlığını ölçün ve ardından levha kalınlığını seçin. Numunenin kesilmesi gerekir. Ölçüm aparatı ağız kısmını ölçer ve bölgesel zayıflıkları nadiren ortaya çıkarır.
Duvar kalınlığının dağılımı kullanılan takıma bağlıdır. Ön gerdirme tapası kullanılmadan yapılan vakumla şekillendirme, ağız-taban kalınlık oranını genellikle yaklaşık 3:1 düzeyinde oluşturur. Ön gerdirme tapası ve basınçlı şekillendirme bu oranı 2:1’in altına indirebilir. Bu yöntem, levhanın tamamını kalınlaştırmak yerine malzemeyi gerilimin en yüksek olduğu bölgeye taşıdığı için levha kalınlığını 0,1 mm artırmaktan daha etkili olabilir.
Levha genişliği de kalıba uygun olmalıdır. LITAI Machinery’nin TJP-900E modeli 900 mm genişliğinde rulo kullanır ve saatte 400 kg’a kadar işleyebilir. Her iki yanda geri dönüşüme ayrılacak 75 mm pay bırakmak için 750 mm’lik bir kalıp kullanın. Rulo genişliği ile kalıp gözlerinin yerleşimi birlikte planlanmalıdır.

Arıza biçimleri ölçeğe göre değişir
| Arıza türü | Ölçeklere göre yakınlaştırma | Başka neler değişiyor? | Mikrometreler Yanlış Çözüm Olduğunda |
|---|---|---|---|
| Palet yükü altında sarkan istifler | Yaklaşık t² | Koniklik, nervür, ağız dışa açılımı | İç içe geçme çıkıntıları istif yüksekliğini sabitler |
| Yan duvar panelinin rijitliği | t3 | Karışım | Kalıp daha derin kesemez |
| Ayırma sırasında ağız çatlaması | Önce yaklaşık doğrusal, sonra gevrek | Ağız yarıçapı, takım sıcaklığı | Kenar kristalleşmesi |
| Düşme ve darbe | Kalınlık ve intrinsik viskozite birlikte etkili | İV, taban yarıçapı | Reçine nemli |
| Temel itki | Direklerin yerel kalınlığı | Tapa şekli, taban yarıçapı | 1,5’in üzerinde çekme oranı |
Bu değerler, daha kalın levha kullanmanın neden her zaman en iyi seçenek olmadığını gösterir. Levhanın eğilme rijitliği kalınlığın küpüyle orantılıdır. Kalınlığın 0,6 mm’den 0,5 mm’ye düşmesi, rijitliği yaklaşık %42 azaltır. 0,6 mm’den 0,7 mm’ye çıkması ise rijitliği yaklaşık %59 artırır. İstif altındaki burkulma dayanımı daha çok kalınlığın karesiyle ilişkilidir; bu nedenle aynı kalınlık azalması dayanımı yaklaşık %31 düşürür. Ağız çatlaması kalınlıkla daha doğrusal değişir, ancak hasar türü bu ilişkiyi değiştirebilir. Belirli bir kalınlığın altındaysa ağız kısmı yavaşça yırtılmak yerine küçük yüzey kusurlarından çatlamaya başlayabilir.
İlk sorulması gereken, levhanın ne kadar kalın olması gerektiği değil, hangi sorunun çözülmesi gerektiğidir. İstif hâlindeki tepsiler eğiliyorsa sorun rijitliktir ve levha kalınlığını değiştirmek yardımcı olabilir. Reçine de sonuçları etkilediğinden, dolum sırasında çatlayan ağızlar daha kalın levhaya geçmeye beklenen ölçüde yanıt vermeyebilir. ISO 527-3’e göre elde edilen çekme verileri seçim sürecine yardımcı olur, ancak tek başına yeterli değildir. Test, termoform işleminden geçirilmemiş düz bir numuneyle yapılır.
Fırını Ayarlar Değil, Uzunluğu Belirler
Bir PET termoform makinesinde ısıtma süresi sınırıdır. Isıtma süresi, fırın uzunluğunun levhanın ilerleme hızına bölünmesiyle belirlenir. 2,4 m uzunluğundaki bir fırında, 320 mm’lik indeksleme adımıyla levha fırında 7,5 adım ilerler. Dakikada 20 çevrimde, levha ısıtıcıların altında 22 saniye kalır. Levha kalınlığı 0,8 mm’ye çıkar ve fırın sıcaklığı aynı kalırsa, levhanın çekirdeğinin ısınması üçte birden fazla ek süre alır. Bu kalınlık aralığında ısıtma süresi, levha kalınlığıyla yaklaşık aynı oranda artar. Kalınlık 1,5 mm’yi aştığında ısı levhanın içinden daha yavaş geçer ve ısıtma süresi daha hızlı uzar.
Sıcaklığı artırmak sorunu çözmez. Amorf PET’in yumuşadığı ve kristalleşmeye başladığı sıcaklık aralığı dardır; yaklaşık 30 K’dir. Çekirdek ısınırken yüzeyin daha fazla ısınması için çok az pay kalır. Isıtıcı ayarı çok yüksekse ve orta kısım henüz hazır değilse yüzey beyazlaşır.
Üretim rakamları maliyet farkını gösterir. Dakikada 20 çevrimle çalışan 36 gözlü bir kalıp, 0,6 mm’lik levhadan saatte 43.200 bardak üretir. 0,8 mm’lik levha kullanıldığında üretim saatte yaklaşık 32.400 bardağa düşer. Bardak başına üçte bir daha fazla reçine kullanılır ve üretim verimi %25 azalır. Makine, kalıp ve operatör sayısı aynı kalır.
Kalınlık Reçine Sorununu Çözemez
Parça arızalarının iki yaygın nedeni nemli levha ve kısa polimer zincirleridir. İkisi de kalınlık sorunu gibi görünebilir, ancak hiçbiri levha kalınlığından kaynaklanmaz.
PET termoform levhanın intrinsik viskozitesi genellikle 0,70–0,80 dL/g arasındadır. ISO 1628-5’teki viskozite sayısı yöntemiyle veya ASTM D4603’teki intrinsik viskozite yöntemiyle ölçülebilir. Her ekstrüzyon polimer zincirlerini kısaltır. %30 oranında üretim içi kırpıntı eklenmesi, karışımın intrinsik viskozitesini genellikle yaklaşık 0,01–0,02 dL/g düşürür. Bu çoğu durumda kabul edilebilir. Reçineyi 50–200 ppm nem düzeyine kadar kurutmak da mümkündür. Ancak 400 ppm çok yüksektir. Erime sıcaklıklarında su, PET’teki ester bağlarını parçalar. İntrinsik viskozitenin 0,78 dL/g’den 0,70 dL/g’ye düşmesi, bir bardağın düşme testini geçmesiyle dolum sırasında ağız kısmının çatlaması arasındaki farkı yaratabilir.
Sorun tam da budur. Dönüştürücü nemli reçine kullanır ve bardak ağızlarında çatlaklar oluşur. Levha kalınlığını 0,6 mm’den 0,7 mm’ye çıkarınca çatlaklar durur. Bunun üzerine levhanın fazla ince olduğu sonucuna varır. Oysa reçine maliyeti %17 artmış, kurutucu da hâlâ arızalıdır. ISO 11357-3’e göre yapılan kalorimetri testi kristalliği, ISO 306 ise yumuşama davranışını ölçer. Bu testler malzemenin davranışını açıklamaya yardımcı olur; ancak polimer zincirlerinin kısalıp kısalmadığını yalnızca viskozite testi gösterebilir.
Gıda ile temas uygunluğu reçineye de bağlıdır. Kullanılan malzemeler için Regulation (EC) 1935/2004, Commission Regulation (EU) 10/2011 ve Regulation (21) CFR 177.1630 hükümleri geçerlidir. Levha kalınlığını artırmak, reçinenin mevzuata uygunluk durumunu değiştirmez.
Nominal Değeri Değil, Sertifikayı İnceleyin
Hiçbir PET termoform makinesi malzeme sertifikası sorununu çözemez; bunu kontrol edecek birinin olması gerekir. Levhalar nominal kalınlık ve toleranslarla, genellikle ±%5 toleransla satılır. Parçalar açısından en önemli değer minimum kalınlıktır. Örneğin, ±0,03 mm toleranslı 0,6 mm’lik bir levhanın kalınlığı 0,57 mm’ye kadar düşebilir. Bu ince bölge herhangi bir kalıp gözünde ortaya çıkabilir.
Kalınlık farklılıkları da önemlidir. 750 mm genişliğindeki rulonun orta kısmı, kenarlardan %2–4 daha kalın olabilir. 24 gözlü kalıpta merkezden çıkan bardak, kenarlardan çıkanlardan daha ağır olabilir. Ambalaj hattı bu durumu kalite kontrol ekibinden önce fark edebilir. Bu, levhadaki kalınlık dağılımından kaynaklanan bir sorundur; kalıpları değiştirmek sorunu çözmez. LITAI Machinery, gelen levhanın kalınlığını taramalı bir ölçüm tezgâhında kontrol eder; çünkü tek bir ölçüm, rulonun tamamındaki kalınlık profilini göstermez.
Tedarikçiye yalnızca rapordaki değeri değil, kalınlığın nasıl ölçüldüğünü de sorun. ISO 4593’e göre yapılan mekanik taramada ölçüm noktaları levha genişliği boyunca belirlenir; böylece karşılaştırma için açık bir temel sağlanır. ASTM D6988 kalınlık ölçüm uygulamalarını, ISO 291 ise plastiklerin test edilmesine ilişkin koşulları kapsar. Bu yöntemler, laboratuvarların aynı levha numunesini tutarlı koşullarda test etmesine yardımcı olur. Malzeme sertifikasında her sevkiyat için jel miktarı ve intrinsik viskozite de belirtilmelidir.
Daha Kalın Levha Ne Zaman Sorunları Artırır?
Daha kalın levha kullanmak, PET termoform parçalarını her zaman daha dayanıklı hâle getirmez. Bunun üç temel nedeni vardır.
İlk olarak, aynı ısıtma süresinde kalın levhanın yüzeyi ile çekirdeği arasındaki sıcaklık farkı daha büyük olur. Çekirdek yüzeyden 20–25 K daha soğuk olduğunda, levhanın yüzeyi kalıplama sıcaklığına ulaşmış olabilir. Bu durumda levha, fırın sıcaklığı düşükmüş gibi davranır. Ağız detayları daha az belirgin olur, parçada daha fazla gerilim kalır ve tapa serbest bırakıldığında parçalar daha fazla geri yaylanır.
İkinci olarak, 0,6 mm’lik levha için tasarlanmış bir tapa 0,9 mm’lik levhaya uygun şekilde uzatılamaz. Yan duvarlara daha az malzeme taşınır, tabana ise daha fazla malzeme gider. Bitmiş parça daha ağır olur, ancak tabanı daha ince kalır. Bu, beklenenin tam tersidir.
Üçüncü olarak, kesme kalıbı belirli bir levha kalınlığına göre tasarlanmalıdır. Zımba ile kalıp arasındaki boşluk levhaya uygun şekilde ayarlanır. 0,6 mm’lik levha için tasarlanmış kalıptan 0,9 mm’lik levha geçirilirse, kalıp temiz bir kesim yapmak yerine kenarları yırtabilir. Yırtılma, ağız kenarı bardaklarından başlayabilir.
LITAI Machinery, kesme kalıplarını onaylı teknik çizimlerde belirtilen levha kalınlığına uygun olarak tasarlar. Aynı tesisteki makine koruması yalnızca levha kalınlığına değil, risk değerlendirmesine dayanır. İlgili standartlar arasında ISO 12100 ve IEC 60204-1 ile Regulation (EU) 2023/1230’ın uygulanabilir hükümleri yer alır.
Sıkça Sorulan Sorular
PET bardaklarda genellikle hangi kalınlıkta levha kullanılır?
Soğuk içecek bardaklarında 0,35–0,6 mm levha kullanın. Sağlam ve üst segment bardaklarda 0,6–1,0 mm, ağır hizmet tepsilerinde ise 0,8–1,5 mm levhalar kullanılır. LITAI Machinery, 0,2 mm ile 2,0 mm arasındaki kalınlıklarda termoform makineleri üretir. Bardaklarda ise seçenekler daha sınırlıdır. Bardağın tasarımına ve kalıplama oranına bağlı olarak, 0,35 mm’nin altındaki kalınlıklarda iç içe geçmiş bardakları ayırırken ağız kısmı hasara karşı yeterince dayanıklı olmayabilir.
Bir makine geniş bir kalınlık aralığında çalışabilir mi?
Hayır. Besleme düzeneği tüm aralığı destekleyebilir; ancak fırın uzunluğu, tapalar ve kesme kalıpları da levhaya uygun olmalıdır. 0,4 mm’lik bardaklar için tasarlanan üretim hatlarında, 1,2 mm’lik tepsilere yönelik hatlardan farklı ısıtma ayarları ve zımba boşlukları gerekir. Takımları sipariş etmeden önce levha kalınlığını teknik şartnamede belirtin.
Kalıbı değiştirmeden mevcut parçalar için farklı levha kullanılabilir mi?
Bu mümkün olabilir; ancak yalnızca en ince duvarlar fazla zayıflıyorsa. Kalınlığın %17 azaltılması, levha rijitliğini yaklaşık %42 düşürür. Önceden sağlam olan bir bardak, tepsi bandının baskısı altında eğilebilir. Numuneyi değiştirmeden önce ve sonra duvar kalınlığını ölçün, kenarlarda kristalleşme belirtileri olup olmadığını kontrol edin.
Ve en önemlisi
Levha kalınlığı; gerekli duvar kalınlığına, alan germe oranına ve kabul edilebilir tolerans dâhilindeki malzeme kaybına bağlıdır. Önce bu değerleri hesaplayın, ardından levha kalınlığını seçin. Hesaplama yanlışsa, makine ayarlarını değiştirmek sorunu bütünüyle çözmez. PET termoform makinesinde ağız ölçüleri ±0,2 mm, ısıtıcı sıcaklıkları ise ±1 °C hassasiyetle kontrol edilebilir; ancak makine levhaya malzeme ekleyemez. PET ve RPET bardaklar, tepsiler ve kaplar için çizimler, kalınlık tabloları ve kalıplar litaimachinery.com adresinde mevcuttur.
Bilgi kaynağı
ISO 4593: 2019 - Mekanik taramayla film kalınlığı ölçümü
ASTM D6988 - Plastik film test numunelerinin kalınlığı
ISO 1183-1 - Gözeneksiz plastiklerin yoğunluğu, daldırma yöntemi
ISO 527-3 - Film ve levhaların çekme özellikleri
ISO 11357-3 Erime ve kristalleşme sıcaklığı ve entalpisi
ISO 1628-5 çözücüsünde PET viskozitesi
ASTM D4603 - Cam kapiler viskozimetreyle PET’in intrinsik viskozitesinin belirlenmesi
ISO 306 - Vicat yumuşama sıcaklığı
ISO 291 - Plastik numunelerin koşullandırılması için standart atmosfer
ISO 12100 — Makinalarda güvenlik: Risk değerlendirmesi ve risk azaltma
IEC 60204-1 — Elektrikli makinelerin donanımı; Regulation (EU) No. 2023/1230
Regulation (EC) No. 1935/2004 ve Commission Regulation (EU) No. 10/2011 — gıda ile temas eden malzemeler
FDA · US FDA 21 CFR 177.1630 - Gıda ile temasa uygun PET polimerleri