
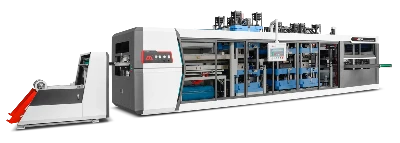

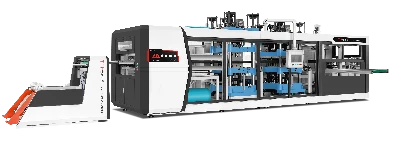
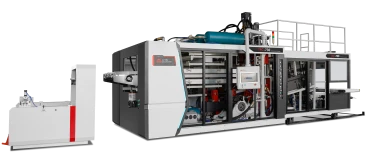
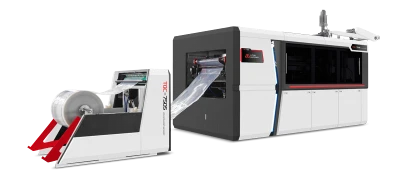
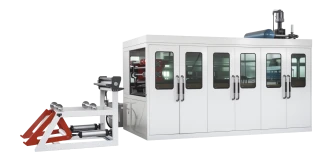
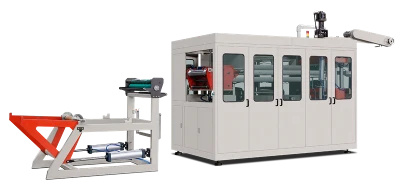
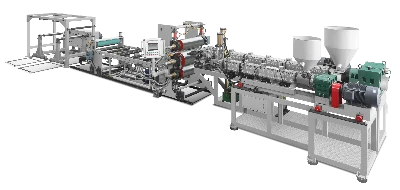
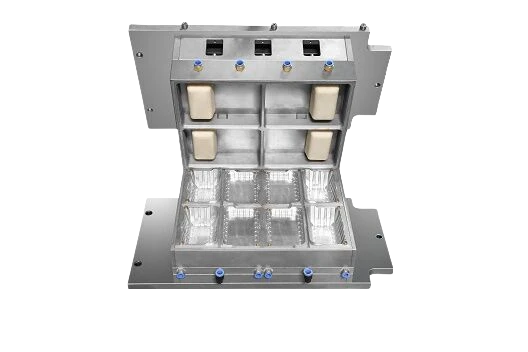
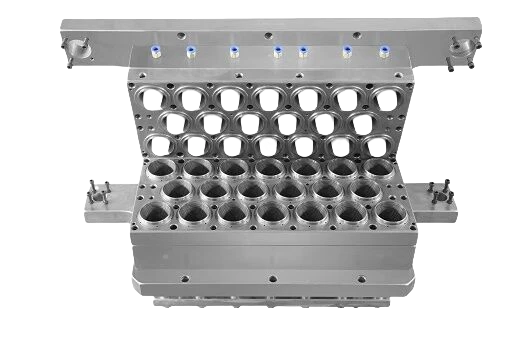
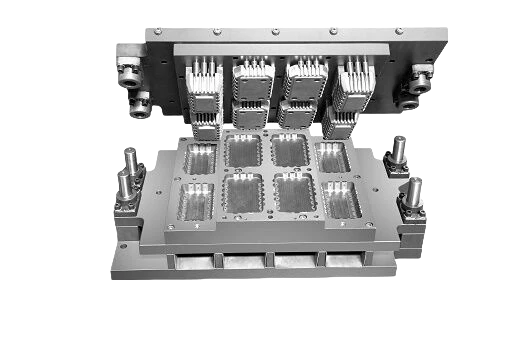
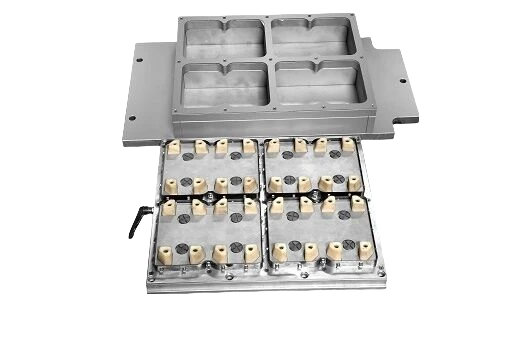
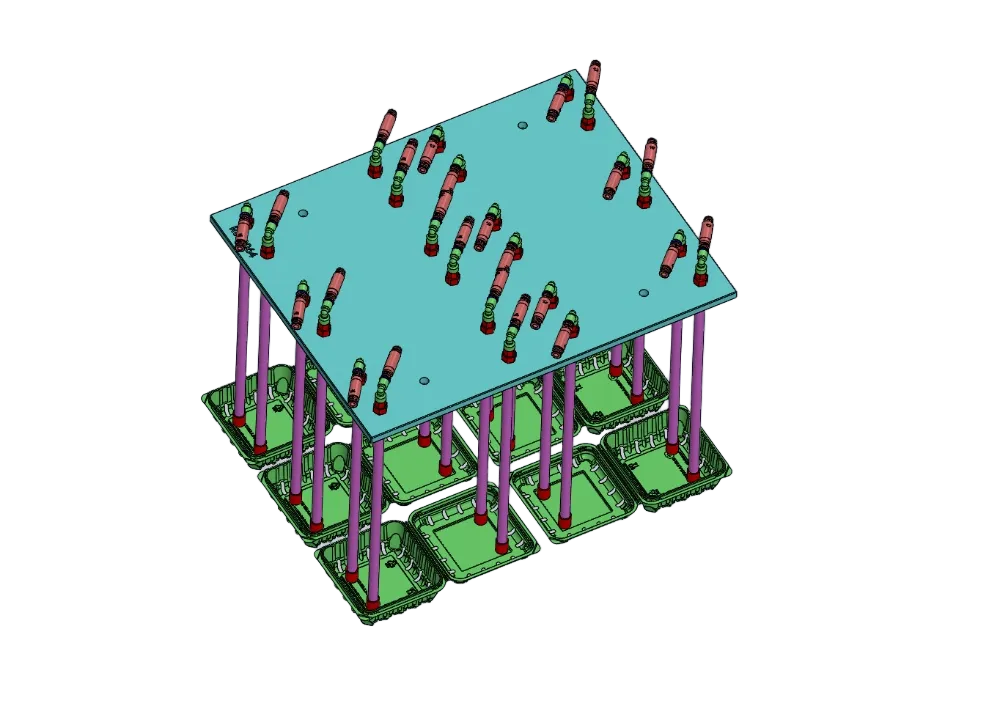

Polyester bardak üretim makinesi, amorf PET'i cam geçiş sıcaklığının üzerindeki dar bir sıcaklık aralığına kadar ısıtır. Ardından ince levha, sıcaklığı kontrol edilen bir kalıpta şekillendirilir ve bardak aynı çevrimde kesilir. Çoğu termoform hattı bu şekilde çalışır. PET ile PP ve PS arasındaki temel fark, PET'in doğru zamanda ısıtılması gerektiğidir. Çok uzun süre ısıtılırsa kristalleşmeye başlar. Levha aşırı kristalleştiğinde düzgün biçimde şekillendirilmesi zor, hatta imkânsız hale gelir. Makine ısıtma süresini ve sıcaklığını kontrol etmeli; amorf şeffaf bardaklar için soğuk kalıplar, kristalize bardaklar için sıcak kalıplar kullanmalı ve tamamen kuru levhalarla çalışmalıdır.
Reçine PET olduğunda değişenler
Her reçine türünün termoform makinesinde farklı işlem kısıtlamaları vardır. Polipropilen (PP) ve polistiren (PS) ısıtıldığında yumuşar ve şekillenir. Makine yavaş ya da hızlı ısınsa veya operatörler tıkanıklıkları giderirken sıcak kalsa bile, genellikle kalıplama sırasında büyük sorunlar yaşanmadan çalıştırılabilirler. Amorf PET ise farklıdır. Ekstrüzyon hattından yaklaşık 1,335 g/cm³ yoğunlukta, soğuk ve camsı durumda çıkar. Ancak bu durum uzun vadede kararlı değildir. ISO 1183-1'e göre tamamen kristalleşmiş PET'in yoğunluğu yaklaşık 1,455 g/cm³'e çıkar. Kristalleşmiş PET'i şekillendirmek daha zor olduğundan, malzeme aşırı kristalleşmeden önce şekillendirilmelidir.
LITAI Machinery, diğer plastiklerdekiyle aynı temel devirme kalıplarını, servoları ve hidrolik düzenekleri kullanır. Temel fark, işlem ayarlarıdır. PET bardak üretim makinesinin sıcaklığı hassas biçimde kontrol etmesi ve levhayı doğru şekilde kurutması gerekir. Performansı yalnızca kalıplama boyutuna değil, makinenin ısıyı nasıl kontrol ettiğine ve PET levhanın nem seviyesini nasıl yönettiğine de bağlıdır.
Isıtma: Kritik zaman aralıkları
Şeffaf PET bardak ile beyaz PET bardak arasındaki fark, çok dar bir sıcaklık aralığına bağlıdır.
Amorf PET 75–80 °C'de yumuşar ve 250–260 °C'de erir. Polimer zincirleri hareket edip düzenli yapılar oluşturabildiğinden, yaklaşık 140 °C'de kalıp olmadan da kristalleşmeye başlayabilir. Bu davranış, ISO 11357-3 ve ASTM D3418'e uygun diferansiyel taramalı kalorimetriyle ölçülebilir. Levhalar, yüzey sıcaklığı yaklaşık 110–140 °C olacak şekilde dikkatle ısıtılmalıdır. Polipropilen bardaklar genellikle yaklaşık 150–165 °C gibi daha yüksek levha sıcaklıklarında şekillendirilir.
Bu durum ısıtıcıların çalışma şeklini değiştirir. Isıtma bölgeleri daha düşük ayarlar gerektirir; üst ve alt ısıtıcıların ise daha hassas biçimde kontrol edilmesi gerekir. Son ısıtıcı ile kalıplama istasyonu arasındaki mesafe de kısa olmalıdır. PET doğru sıcaklığa ulaştıktan sonra kristalleşme başlamadan önceki süre sınırlıdır. PP'nin aşırı ısınması sarkmaya yol açabilir ve işlem ayarları değiştirilerek giderilebilir. PET'in aşırı ısıtılması ise normal şekillendirme sırasında geri döndürülemeyen kristalleşmeye neden olabilir.
İki Seçenek: Şeffaf Bardak ve Kristalize Bardaklar
Şeffaf PET üretim sürecinde amorf levhalar ve genellikle 15–25 °C'de çalışan soğutmalı kalıplar kullanılır. Bardak hızla soğuyarak şeffaf, camsı yapısını korur. Sonuç, yerini aldığı polistiren bardaklara benzeyen şeffaf bir bardaktır. Ancak ısıya dayanımı cam geçiş sıcaklığıyla sınırlı olduğundan sıcak içecekler yerine soğuk ve oda sıcaklığındaki içecekler için uygundur.
Kristalize PET bardaklar, genellikle 140–170 °C sıcaklıktaki kalıplar kullanılarak üretilir. Malzemenin kristalleşmesi için bardak kalıpta yeterince uzun süre tutulur. Bu işlem bardağı opak ve beyaz hale getirerek ısıya dayanımını artırır. ISO 306, PET'in ısı altındaki performansını değerlendirmeye yardımcı olmak üzere yumuşama davranışını ölçer; yalnızca görünüş, ısıya dayanımı göstermez.
Sipariş verirken PET Bardak Üretim Makinesi Şeffaf bardaklar için sistemde kalıp soğutucusu ve saniyelerle ölçülen bir çevrim süresi gerekir. Kristalize bardaklarda ise makine, ısıtma için sıcak yağlı kalıp ve genellikle birkaç on saniye süren daha uzun bir çevrim gerektirir. Bir süreçten diğerine geçmek için ısıtma sisteminde, kalıp tasarımında ve bardak çıkarma sistemlerinde değişiklik yapılmalıdır. LITAI Machinery aynı temel şekillendirme şasesi üzerinde iki farklı konfigürasyon sunar.
| Şeffaf, amorf | Kristalleşme | |
|---|---|---|
| Kalıp sıcaklığı | 15–25 °C, soğutmalı | 140–170 °C, ısıtmalı |
| Görünüm | Cam gibi şeffaf | Opak beyaz |
| Çalışma sıcaklığı | Soğuk ve oda sıcaklığındaki dolumlar | Isıtma bölgeleri |
| Çevrim süresi | Saniye | Birkaç on saniye |
Kurutma ve zincir uzunluğu: levhanın etkisi
Çok yüksek erime sıcaklıklarında su, PET'in yapısını bozabilir. Bu nedenle PET reçinesi eritilmeden önce 160–170 °C'de 4–6 saat kurutulur. Kurutucu, çiy noktasını yaklaşık −40 °C'de tutmalı ve nem içeriğini yaklaşık %0,005–0,02'ye, yani 50–200 ppm'e düşürmelidir. Nem elle kontrol edilmemeli, ölçülmelidir.
Çok az miktarda su bile polimer zincirlerine zarar verebilir. 100 ppm nem oranında bir kilogram PET yaklaşık 5,6 mmol su içerir. Her su molekülünün bir ester bağını kopardığı varsayılırsa, öz viskozitesi 0,80 dL/g ve ortalama molekül ağırlığı 20.000 g/mol olan levha reçinesinde tek bir eritme işlemi polimer zincirlerinin sayısını yaklaşık onda bir oranında azaltabilir. Öz viskozite yaklaşık 0,05 dL/g düşebilir. Bu durum bardağı kırılgan hale getirip kenarının çatlamasına yol açabilir.
Bardak duvarlarındaki gümüşi çizgiler ve küçük kabarcıklar, nem hasarının yaygın belirtileridir. Bu belirtiler kolayca görülüp fotoğraflanabildiğinden, genellikle ilk olarak alıcıların dikkatini çeker. LITAI Machinery, reçinenin kurutulmasını ve levhanın işlem görmesini kalıplama hattı özelliklerinin bir parçası olarak değerlendirir. PET, kurutucu ile kalıplama fırını arasında açıkta kalırsa yeniden nem çeker. Gelen levhanın kalitesinden emin değilseniz, öz viskozitesini ISO 1628-5 veya ASTM D4603'e uygun kapiler viskozimetri yöntemiyle kontrol edin.
Çatlayan bir bardağın üretimi ve kusur giderme
PET levhalar gerilmeden önce cam geçiş sıcaklığının üzerine kadar ısıtılmalıdır. Sıcaklık çok düşükse malzeme eşit şekilde gerilmek yerine akabilir ve gerilen bölge beyazlaşır. Bu kusura gerilme beyazlaması denir. PET germe sırasında sertleştiğinden levhalar aşırı ısıtılmamalıdır. Bu şekil değiştirme sertleşmesi, tabanı yırtmadan derin bardaklar oluşturulmasına yardımcı olur. Aynı zamanda malzemenin kalıplama sırasında hızla sertleşmesi anlamına gelir. Levha yumuşadıkça, kalıp tıkacı başlangıçta hızlı, sona doğru ise daha yavaş hareket etmelidir. Vakum tek başına konik bir içme bardağı oluşturmak için çoğu zaman yeterli olmadığından havayı yönlendirmeye yardımcı olmak üzere genellikle 4–8 bar basınçlı kalıp tıkaçları kullanılır.
Kenar kesme işlemi de bardağın kalitesini etkileyebilir. Kenarlar şekillendirme kalıplarında kesilir; iyi ayarlanmış makinelerde bu, boyutların ±0,2 mm tolerans içinde tutulmasına yardımcı olur. Kenar; ince, yüksek oranda yönlenmiş ve sıcak bir kalıba temas ettiğinde daha kolay kristalleşen bir bölge olduğundan yaygın bir kusur noktasıdır. Kenardaki hafif bir çizgi kısmi kristalleşmeye işaret edebilir. Bu bölge daha sert hissedilir ve muhtemelen yanındaki şeffaf duvardan önce çatlar.
Kenarların kalıpların içinde kesilmesi güvenliği de artırır ve elleri açıkta kalan bıçaklardan uzak tutar. Mekanik tasarım, ISO 12100 ve ISO 13849-1 dâhil ilgili güvenlik standartlarına uygun olmalıdır. Elektrik sistemleri, IEC 60204-1'e ve (EU) No. 2023/1230 sayılı Tüzük dâhil geçerli makine mevzuatına uygun olmalıdır.
| Görünen kusur | Ne anlama gelir? |
|---|---|
| Süt beyazı duvarlar veya kenarlar | Geçiş Sıcaklığının Altı: Görsellerle |
| Gümüşi çizgiler, narin köpük | Levha kusurlu değil, nemli. |
| Bulanık şerit, ardından kenarlarda çatlama | Kenarların kristalleşmesi |
| Tam boy yan duvar, kâğıt inceliğinde taban | Yetersiz kalıp tıkacı desteği |
Üretim kapasitesi: aynı kalıplar, farklı değerler
PET bardak üretim makinesi ile polipropilen üretim hatları benzer hızlarda çalışsa bile üretim miktarları farklıdır. Bu fark, gerekli ısıtma ve kalıplama koşullarından kaynaklanır.
Yoğunluğu 1,335 g/cm³ olan 0,5 mm kalınlığındaki PET levhaları ele alalım. 730 × 320 mm boyutlarındaki levha yaklaşık 156 gram gelir. Özgül ısı kapasitesi 1,7 kJ/kg·K olduğunda, levhayı 25 °C'den 130 °C'ye ısıtmak yaklaşık 28 kJ enerji gerektirir. Dakikada 15 çevrimde kalıplama için gereken ısı yaklaşık 7 kW'tır.
Polipropilen için 140 g'lık levhalar, 1,9 kJ/kg·K özgül ısı kapasitesiyle 25 °C'den 155 °C'ye ısıtılır ve çevrim başına yaklaşık 35 kJ enerji gerektirir. Dakikada 20 çevrimde ısı ihtiyacı yaklaşık 11 kW'tır. Bu da PET fırınlarının şekillendirme için daha az ısıya ihtiyaç duyduğu anlamına gelir.
Temel fark üretim miktarıdır. 36 gözlü bir kalıp dakikada 540 bardak, saatte yaklaşık 32.400 bardak üretebilir. Dakikada 20 çevrimde aynı kalıp dakikada 720, saatte yaklaşık 43.200 bardak üretebilir.
Kurutma sistemleri de enerji tüketir. Saatte yaklaşık 140 kg PET levhayı 160–170 °C'de kurutmak, kurutucu nem alıcının rejenerasyonu için gereken enerji hariç, ısı ihtiyacını yaklaşık 10 kW artırır. Bu nedenle LITAI Machinery, PET üretim hatlarına yönelik pratik gereksinimleri belirlerken kurutucuları ve kalıplama makinelerini birlikte değerlendirir.
PET hangi uygulamalara uygun değildir?
PET'in yaygın biçimde toplanıp geri dönüştürülmesi önemli bir avantajdır. PET bardaklar geri dönüştürülebilir tasarım standartlarını da karşılayabilir. Ancak amorf PET bardaklar yaklaşık 70–80 °C'de yumuşamaya başlar; bu nedenle sıcak dolum, retort işlemi veya endüstriyel bulaşık makinelerinde yıkama için uygun değildir. PET ayrıca çentik ve darbelere karşı hassastır ve güçlü alkali maddelerden zarar görebilir; bu da onu pH değeri yüksek bazı kullanım alanları için uygunsuz hale getirir.
PET biyolojik olarak parçalanabilir değildir ve EN 13432 veya ASTM D6400'ün parçalanabilirlik gerekliliklerini karşılamaz. Eylül 2026'dan itibaren, 2024/825 sayılı Direktif kanıtlanmamış çevresel iddiaları haksız ticari uygulama olarak değerlendirir.
PET bardaklar için gıda ile temas kuralları da geçerlidir. Amerika Birleşik Devletleri'nde polietilen tereftalat, 21 CFR 177.1630 kapsamında düzenlenir. Avrupa'da gıda ile temas eden malzemelere ilişkin gereklilikler, (EC) No. 1935/2004 sayılı Tüzük ve Komisyon Tüzüğü (EU) No. 10/2011'de belirtilmiştir. Geri dönüştürülmüş PET, (EU) 2022/1616 sayılı Tüzük kapsamında yetkilendirilmiş bir geri dönüşüm sürecinden elde edilmelidir. Bu tüzük, geri dönüştürülmüş malzemelerin kendisini değil, geri dönüşüm süreçlerini yetkilendirir. Şu anda (EU) 2019/904 sayılı Direktif'te belirtilen geri dönüştürülmüş içerik gereklilikleri bardaklar için değil, içecek şişeleri için geçerlidir.
Sıkça Sorulan Sorular
PET ve polipropilen aynı hatta işlenebilir mi?
LITAI Machinery farklı plastikler için makineler ürettiğinden kalıplama şasesi bu iş için uygundur. Ancak kalıplar ve ısıtma sistemi farklı malzemelere göre uyarlanmalıdır. PET daha hassas kontrol ve genellikle daha düşük kalıp sıcaklıkları gerektirir. Dar kalıplama aralığı nedeniyle daha kontrollü bir şekillendirme süreci de gerekir. Levhalar fırına girmeden önce kurutulmalıdır.
PET bardaklar neden bazen bulanık görünür?
Süt beyazı bir gerilme bölgesi, malzemenin cam geçiş sıcaklığının altında şekillendirildiğini gösterir. Şekillendirilmemiş flanş dâhil parçanın tamamındaki puslu görünüm, levhanın fırında kristalleşmeye başladığı anlamına gelebilir. Küçük kabarcıklar veya gümüşi çizgiler genellikle levhada nem bulunduğunu gösterir. Her sorun farklı bir çözüm gerektirir.
En yaygın teknik özellik hataları nelerdir?
Bardağı görünüşüne göre değil, maruz kalacağı sıcaklığa göre seçin. Şeffaf amorf PET bardak ile opak kristalize PET bardak aynı PET Bardak Üretim Makinesinde üretilebilir ve ikisi de kusursuz görünebilir. Ancak ısıya dayanımları arasında 100 °C'den fazla fark olabilir. Soğuk ya da sıcak içerik için kullanılacağı belirtilmeyen bir PET bardak sipariş ederseniz yanlış ısıtma ve kalıplama sistemini seçebilirsiniz.
PET bardak üretim makinesinin temel adımları diğer termoform hatlarıyla aynıdır: ruloyu açma, ısıtma, şekillendirme, soğutma, kenar kesme ve istifleme. Başlıca farklar; dar kalıplama sıcaklığı aralığı, levhanın çok düşük nem seviyesine kadar kurutulması gerekliliği ve şeffaf bardaklar için soğutmalı, ısıya dayanıklı bardaklar içinse sıcak kalıpların tercih edilmesidir. Polipropilen, PS, PET ve PLA'dan üretilen bardak, tepsi ve kaplara ilişkin çizimler, kalıplama derinlikleri ve kalıp seçenekleri litaimachinery.com adresinde mevcuttur.
Bilgi kaynağı
- ISO 11357-3, ASTM D3418 ve ISO 306 — termoplastiklerin erime ve kristalleşme davranışı ile Vicat yumuşama sıcaklığı
- ISO 1183-1 ve ISO 1628-5 ile ASTM D4603 — hücresel olmayan plastiklerin yoğunluğu ve termoplastik polyesterin öz viskozitesi
- ISO 12100, ISO 13849-1, IEC 60204-1 ve (EU) 2023/1230 sayılı Tüzük — makine risk değerlendirmesi, kontrol sistemi güvenliği, elektrik donanımı ve AB makine mevzuatı çerçevesi
- (EC) 1935/2004 sayılı Tüzük, Komisyon Tüzüğü (EU) 10/2011 ve 21 CFR 177.1630 — gıda ile temas eden malzemeler ve polimerler
- (EU) 2022/1616 sayılı Tüzük — gıda ile temas eden plastiklerin geri dönüşümü ve onaylanmış geri dönüşüm süreçleri
- (EU) 2019/904 sayılı Direktif ve (EU) 2024/825 sayılı Direktif — tek kullanımlık plastik hedefleri ve çevresel iddiaların kanıtlanması
- EN 13432 ve ASTM D6400 — ambalajların biyolojik olarak parçalanabilirliği