


Giriş
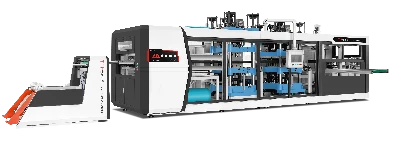
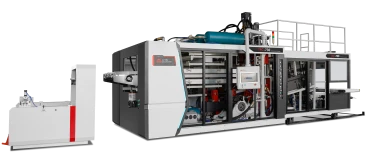
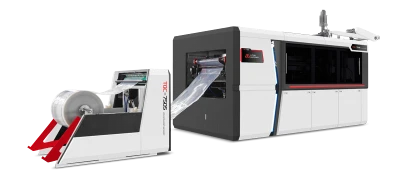
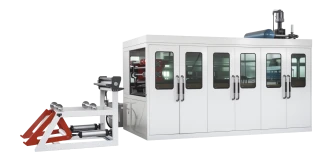
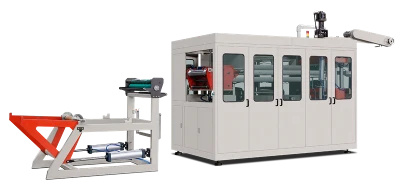
Termoform makineleri; ambalaj kutuları, paletler, paneller ve çeşitli özel plastik ürünlerin üretiminde önemli bir rol oynar. Elbette her makinede arızalar meydana gelebilir. Üretim sırasında operatörler genellikle düzensiz şekillendirme, düşük yüzey kalitesi veya yetersiz vakum gibi sorunlarla karşılaşır. Bu sorunları erken tespit etmek ve doğru önlemleri almak, üretim verimliliğini ve ürün kalitesini artırmak için önemlidir. Bu nedenle bu yazıda, plastik ürün üretim hatlarında sık karşılaşılan termoform makinesi arızalarını ve bu sorunları hızla çözmenize yardımcı olacak uygun çözümleri ele alacağız.

Isıtma Sistemi Sorunları
Plastik Levhanın Düzensiz Isınması
Termoform makinesinde plastik levhanın düzensiz ısınması, malzemenin gerilme kusurlarına, duvar kalınlığının eşit olmamasına veya çarpılmaya yol açabilir. Yaygın nedenler arasında ısıtıcı elemanların eşit dağılmaması, bazı ısıtıcı elemanların hasar görmesi ve levha kalınlığındaki aşırı farklılıklar yer alır. Çözümler arasında her ısıtma bölgesinin durumunu kontrol etmek, hasarlı ısıtıcı elemanları değiştirmek, levha ile ısıtıcı arasındaki mesafeyi ayarlamak ve levhanın sağlam biçimde sıkıştırıldığından emin olmak bulunur.
Yavaş Isınma veya Yetersiz Sıcaklık
Yavaş ısınma veya ayarlanan sıcaklığa ulaşamama, üretim çevrimini uzatabilir ve şekillendirmenin eksik kalmasına yol açabilir. Bunun nedeni eskimiş ısıtıcı elemanlar, yetersiz gerilim veya sıcaklık kontrol sistemindeki sapmalar olabilir. Çözümler arasında eskimiş elemanları değiştirmek, güç kaynağının kararlılığını kontrol etmek ve sıcaklık sensörünü yeniden kalibre etmek bulunur.
Şekillendirme Sorunları
Şekillendirme kalitesi düşük plastik ürünler
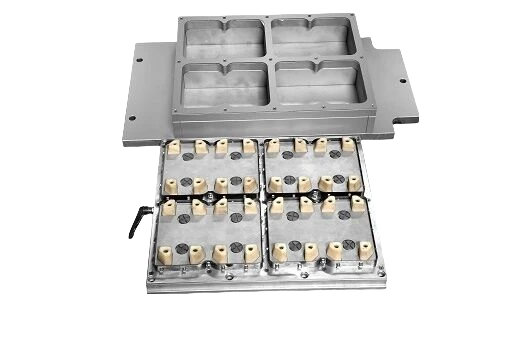
Kalıp sıcaklığı yanlış olduğunda, vakum emişi zayıf kaldığında veya levha yeterince ısıtılmadığında şekillendirme kalitesi düşer. Bu etkenler şunlara yol açabilir: gıda ambalaj kutularının ve diğer ürünlerin deforme olmasına veya istenen şekle ulaşamamasına neden olabilir. Kalıp sıcaklığını ayarlamak, vakum sızdırmazlığını iyileştirmek ve levhayı uygun şekilde önceden ısıtmak, bitmiş ürünün şeklini korumasına ve kalitesinin tutarlı olmasına yardımcı olabilir.
İnce veya Düzensiz Duvar Kalınlığı
Düzensiz duvar kalınlığı, genellikle levha malzemenin kalıp üzerinde eşit olmayan biçimde gerilmesinden kaynaklanan yaygın bir şekillendirme kusurudur. Bunun nedeni tıkanmış vakum delikleri, düzensiz ısıtma veya kalıbın yanlış hizalanması olabilir. Vakum deliklerini temizlemek, kalıp konumunu kalibre etmek ve ısıtma alanını ayarlamak, duvar kalınlığının eşit olmasını sağlayarak ürün kalınlığındaki farklılıkları önleyebilir.

Vakum ve Hava Basıncı Sistemi Sorunları
Zayıf Vakum Basıncı
Yetersiz vakum emişi, levhanın kalıp yüzeyine tam olarak yapışmasını engelleyerek detayların eksik kalmasına veya şekil bozulmasına neden olabilir. Bunun nedeni aşınmış bir vakum pompası, bağlantı noktalarındaki kaçaklar veya valf arızaları olabilir. Vakum pompasını onarmak veya değiştirmek, kaçakları gidermek ve vakum valflerinin bakımını yapmak emiş gücünü geri kazandırıp şekillendirme hassasiyetini artırabilir.
Hava Basıncı Kararsızlığı
Yetersiz hava beslemesi, eskimiş selenoid valfler veya hava hattı kaçakları basınç dalgalanmalarına yol açabilir. Bu dalgalanmalar levhanın konumlandırılmasını etkileyerek ürün kalitesinde tutarsızlığa neden olur. Şekillendirme sırasında hava basıncının kararlı olmasını sağlamak için kompresör düzenli olarak kontrol edilmeli, eskimiş valfler değiştirilmeli ve kaçaklar giderilmelidir.
Kalıpla İlgili Sorunlar
Kalıba Yapışma
Kalıba yapışma, bitmiş ürünün kalıp yüzeyine tutunmasıdır. Bu durum kalıptan çıkarmayı zorlaştırır ve üretim verimliliğini düşürür. Yaygın nedenler arasında kalıp sıcaklığının aşırı yüksek olması, kalıp çıkış açısının yetersizliği veya hava kanallarının tıkanması bulunur. Operatörler kalıp sıcaklığını düşürerek, kalıp çıkış açısını ayarlayıp iyileştirerek ve hava kanallarını temizleyerek ürünün kalıptan sorunsuz çıkmasını sağlayabilir ve kalite tutarlılığını koruyabilir.
Kalıbın Yavaş Soğuması
Kalıbın yavaş soğuması üretim çevrimlerini uzatır ve ürünün deforme olmasına neden olabilir tıbbi kalıptan çıkarma sırasında tablet gibi ambalaj ürünlerinin. Yaygın nedenler arasında yetersiz su debisi, tıkalı soğutma kanalları veya yetersiz bir soğutma tasarımı bulunur. Su debisini artırmak, tıkalı kanalları temizlemek ve soğutma düzenini iyileştirmek kalıbın daha hızlı soğumasını sağlayarak ürün tutarlılığını artırabilir.

Levha Besleme ve Sıkıştırma Sorunları
Levhanın Hizadan Çıkması veya Kayması
Yetersiz sıkıştırma kuvveti, senkronize olmayan servo besleme veya düzensiz levha kenarları levhanın kaymasına ya da hizadan çıkmasına neden olabilir. Hizalama bozukluğu şekillendirme hassasiyetini düşürür ve malzeme israfına yol açar. Sıkıştırma kuvvetini artırmak, servo sistemini yeniden senkronize etmek ve kenar kalitesi daha iyi levhalar kullanmak hizalama sorunlarını etkili biçimde önleyebilir.
Levha Sıkışması
Levha sıkışması genellikle makaraların veya zincirlerin aşınmasından, besleme yolundaki yabancı cisimlerden ya da rulo gerginliğinin yanlış ayarlanmasından kaynaklanır. Düzenli bakım yapmak, engelleri temizlemek ve gerginliği ayarlamak levhanın sorunsuz beslenmesini sağlayarak duruş süresini azaltabilir.
Soğutma ve Kesim Sorunları
Yetersiz Soğutma
Şekillendirme sonrasında yetersiz soğutma; çarpılmaya, deformasyona veya kalite sorunlarına yol açabilir. Bunun nedeni genellikle verimsiz bir soğutma sistemi ya da yetersiz soğutma süresidir. Soğutma kapasitesini artırmak ve soğutma süresini uzatmak, ürünün tamamen katılaşmasına ve amaçlanan şeklini korumasına yardımcı olur.
Düşük Kesim Kalitesi
Tarım fideliği kasalarındaki çapaklar veya tamamlanmamış kesimler gibi kesim kusurları ürünün görünümünü etkiler ve güvenlik riski bile oluşturabilir. Bu kusurlar genellikle körelmiş bıçaklardan, yetersiz kesim basıncından veya hatalı konumlandırmadan kaynaklanır. Bıçakları değiştirmek veya bilemek, kesim basıncını ayarlamak ve konumlandırma sistemini kalibre etmek, kenarların düzgün ve hassas biçimde kesilmesini sağlar.

Kontrol Sistemi ve Elektrik Sorunları
Sensör Hataları
Sensör hasarı, elektriksel parazit veya PLC iletişimindeki sorunlar sıcaklık ya da basınç sensörlerinin arızalanmasına neden olabilir. Bu durum termoform sürecini etkileyerek hatalı ölçümlere ve ürün kusurlarına yol açar. Hasarlı sensörü değiştirmek, topraklamayı iyileştirmek ve kontrol programını yeniden başlatmak veya güncellemek sistemin güvenilirliğini yeniden sağlayabilir.
PLC / HMI Arızası
PLC veya dokunmatik ekran arızaları üretimin durmasına ya da çalışma kontrolünün kaybedilmesine neden olabilir. Eski programlar, gevşek kablolar veya eskimiş kontrolörler olası nedenler arasındadır. Programı yeniden yüklemek, kablo bağlantılarını sabitlemek ve eskimiş PLC'leri veya dokunmatik ekranları değiştirmek ekipmanın kararlı çalışmasına yardımcı olur ve duruş süresini azaltır.
Sonuç
Termoform makinesinin ısıtma, vakum, kalıp ve kontrol sistemleri kritik öneme sahiptir. Levhanın yetersiz ısınması ve düşük ürün kalitesi gibi bu sistemlerde sık görülen arızaları anlamak; hassas yönetimi, zamanında önlem almayı ve sorunları hızla çözmeyi kolaylaştırır.
LITAI Termoform Makineleri: Sorunsuz ve Verimli Üretim için Üstün Kalite
Yüksek kaliteli ürünlerde arıza oranı genellikle daha düşüktür. Yüksek kaliteli bir termoform makinesi üreticisi olan LITAI, sizin için kaliteli makineler üretmek üzere yalnızca birinci sınıf malzemeler seçer. Ham maddelerden bitmiş ürünlere kadar kusursuz bir makine teslim almanızı sağlamak için çeşitli hassas ölçüm cihazlarıyla titiz kalite kontrolleri gerçekleştiriyoruz. Ayrıca üretimin sorunsuz ilerlemesi için kapsamlı satış sonrası hizmet ve ekipman desteği sunuyoruz. Bize Ulaşın yüksek kaliteli termoform makinelerimizi edinmek ve üretim verimliliğinizi artırmak için.